


Hvis du er i ferd med å tappe en 9/16-gjenge, er den første spesifikasjonen du trenger 9/16-tappborstørrelsen. For en 9/16-12 UNC grovgjenge er standard boremaskin 31/64 tommer (0,4844 tommer), og for en 16/9-18 UNF fingjenge er standard boremaskin 33/64 tommer (0,5156 tommer). Disse tallene antar en gjengedybde på omtrent 75 prosent av hele gjengeformen, som er konvensjonen som brukes av de fleste kranprodusenter, maskinverksteder og ingeniørhåndbøker. Å velge et annet bor endrer inngrepsdybden, dreiemomentet på kranen og belastningen den ferdige gjengen kan bære, så denne dimensjonen bør behandles som en ingeniørbeslutning snarere enn en ettertanke.
I avsnittene nedenfor forklarer vi hvordan 9/16-tappborstørrelsen er utledet, hvordan den endres når du tapper aluminium, legert stål, rustfritt stål, støpejern eller plast, og hvordan du velger mellom UNC- og UNF-serien for en gitt applikasjon. Vi dekker også de vanligste feilene, inkludert forvirring mellom 9/16 og M14 metriske gjenger, og de praktiske reparasjonsmetodene som er tilgjengelige når en 9/16 gjenger strimler. Hvis du er en ingeniør, en innkjøper eller en vedlikeholdsspesialist som sammenligner kraner, gjengeinnsatser og installasjonsverktøy fra forskjellige leverandører, vil informasjonen her hjelpe deg med å lage en mer pålitelig spesifikasjon første gang, hver gang.
Hvorfor 9/16 borestørrelsen kontrollerer gjengestyrke og verktøylevetid
En kran kutter innvendige gjenger ved å fjerne materiale fra veggene i et boret hull. Diameteren til det hullet bestemmer hvor mye metall som er igjen mellom hullet og den nominelle gjengediameteren, og derfor hvor dyp gjengeformen vil være. Hvis boret er mindre enn anbefalt verdi, må kranen kutte mer materiale, noe som øker skjæremomentet, øker varmen og gjør sponevakueringen vanskeligere. I en grov gjenge som 9/16-12 er stigningen relativt stor, så en liten feil i bordiameter har en målbar effekt på skjærebelastningen.
Standarden på 75 prosent gjengedybde er et kompromiss. Testing har konsekvent vist at en 75 prosent innvendig gjenge bærer nesten like mye belastning som en 100 prosent gjenge, typisk 90 til 95 prosent av strippestyrken, mens den krever merkbart mindre tappemoment. Hele 100 prosent gjenger brukes sjelden i produksjonen fordi det krever et eksepsjonelt nøyaktig hull og skaper store skjærekrefter som kan bryte kraner, spesielt ved diametre der kranen allerede er i bruk nær grensen. For vedlikeholdsboring, der arbeidsstykket kan holdes i posisjon og innrettingen ikke alltid er perfekt, gir 75 prosent konvensjonen også en liten margin for overdimensjoner.
Når boret er for lite, er symptomene forutsigbare: kranen strammer seg etter hvert som den går frem, sponene pakker seg og rillene tetter seg. I rustfritt stål kan den arbeidsherdede overflaten raskt ødelegge en kran. Når boret er for stort, blir gjengen grunt og strippemomentet faller, noe som kan tillate at festet trekker ut eller lekker i et væskesystem. Fordi forskjellen mellom en funksjonell gjenge og en feil gjenger ofte bare er noen få tusendeler av en tomme, bør ikke butikker forsøke å improvisere en borstørrelse for 9/16 gjenger uten å sjekke et pålitelig diagram.
9/16 Størrelsesdiagram for trykkboring: UNC, UNF og metriske ekvivalenter
Tabellen nedenfor viser de anbefalte 9/16-tappborstørrelsene for de to keiserlige gjengeseriene som oftest forekommer i bil-, romfarts- og generell maskinarbeid, sammen med de nærmeste metriske ekvivalentene. Imperialverdiene er hentet fra standard borediagrammer som antar 75 prosent gjengedybde. De metriske radene er inkludert fordi M14 er den nærmeste standardstørrelsen til 9/16 tommer, og et 9/16 hull brukes noen ganger som en erstatning for M14 eller omvendt i prototypearbeid, selv om de to gjengene ikke er utskiftbare.
| Trådbetegnelse | Pitch eller TPI | Anbefalt drill | Desimal tommer | Metrisk ekvivalent |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 tommer | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18 TPI | 33/64 tommer | 0.5156 | 13,1 mm |
| M14 x 2,0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14 x 1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Før du velger en drill, sammenligne gjengeserien nøye. En 9/16-12 UNC kran krever et 31/64 tommers hull, mens en 9/16-18 UNF kran krever et 33/64 tommers hull, og de to borene er ikke utskiftbare. Tabellen nedenfor setter disse verdiene i perspektiv ved å vise bordiameteren som en prosentandel av den nominelle gjengediameteren.
Den beste måten å forstå disse tallene på er å sammenligne dem visuelt som et forhold i stedet for som absolutte diametre. Det horisontale søylediagrammet som følger plotter bordiameteren som en prosentandel av den nominelle gjengediameteren for de fem gjengene i tabellen ovenfor. Det gjør forskjellen mellom grove og fine serier lett å se på et øyeblikk.
Denne prosentvise visningen er mer nyttig enn rå desimalverdier når du evaluerer tråder med litt forskjellige nominelle størrelser. Det hjelper også når du skal estimere en sondebor for en ikke-standard stigning. Legg merke til at de grove trådene grupperer seg nær 86 til 87 prosent, mens de fine trådene stiger til omtrent 91 prosent.
Prosentene bekrefter et mønster som gjelder over hele borediagrammet. 9/16-12 UNC-boret på 31/64 tommer tilsvarer 86,1 prosent av den nominelle diameteren på 0,5625 tommer, og etterlater materiale for en dyp, men solid gjenge. Det fine 9/16-18 UNF-boret på 33/64 tommer tilsvarer 91,7 prosent av samme nominelle diameter, så hullet er synlig større og gjengeformen er grunnere. Et større hull for den fine stigningen betyr at kranen fjerner mindre materiale og møter mindre dreiemoment, noe som beskytter kranen i hardere materialer. Den metriske M14 x 2,0-gjengen, den nærmeste standardstørrelsen til 9/16, bruker et 12,2 mm bor, tilsvarende omtrent 87,1 prosent av dens 14 mm diameter. M14 x 1,5 finvarianten tar et 12,7 mm bor, eller 90,7 prosent, som samsvarer nøye med oppførselen til den keiserlige fingjengen. M14 x 1,25-varianten ligger mellom 1,5 og de andre fine tonehøydene på 91,4 prosent, noe som gjenspeiler den mindre tonehøyden. På tvers av industrien sitter grove tråder generelt i 86 til 88 prosent-båndet, mens fine tråder holder seg nær 91 prosent. Dette forholdet forklarer hvorfor du ikke kan bruke et enkelt bor for alle gjenger i 9/16-størrelse. Hvis boret er for lite, overbelastes kranen og går i stykker, spesielt i rustfritt stål. Hvis boret er for stort, er gjengeformen for grunt og kan avrives under arbeidsbelastning. Forståelse av prosentforholdet lar deg også beregne en rimelig borstørrelse for uvanlige stigninger som ikke er skrevet ut i et standarddiagram. For innkjøpsteam forsterker denne sammenligningen hvorfor kraner og bor bør kjøpes som et matchet system fra en ingeniørleverandør i stedet for som urelatert verktøy.
Slik beregner du 9/16-tappborstørrelsen
Den raskeste formelen for å estimere en tappeborstørrelse er å trekke stigningen fra den nominelle diameteren. For imperiale gjenger er stigningen den gjensidige av antall gjenger per tomme, så formelen blir bordiameter = hoveddiameter - (1 / TPI). Denne beregningen gir en teoretisk verdi som tilsvarer omtrent 75 prosent gjengeinngrep for de fleste vanlige gjengeformer, og resultatet rundes deretter opp til nærmeste standard borstørrelse.
For 9/16-12 UNC-gjengen, som vises på mange eldre tegninger som 9/16-12 NC, er den nominelle diameteren 0,5625 tomme og stigningen 1/12 tomme, eller 0,0833 tomme. Å trekke fra stigningen gir 0,4792 tommer, og nærmeste standard brøkbor er 31/64 tommer, som måler 0,4844 tommer. Det er verdien som vises i hvert pålitelig 9/16 borediagram. Hvis du beregner dette selv, vil du finne at resultatet faller mellom et 15/32 tommers bor (0,4688 tommer) og et 31/64 tommers bor (0,4844 tommer), og diagramverdien velger den nærmeste av de to.
For 9/16-18 UNF-gjengen er stigningen 1/18 tomme, eller 0,0556 tomme. Formelen gir 0,5625 - 0,0556 = 0,5069 tomme. Det nærmeste standardboret er 33/64 tommer, som måler 0,5156 tommer, og dette er verdien som brukes på tvers av industrien for 9/16-18 tapping. Det er verdt å merke seg at den beregnede verdien ligger mellom 1/2 tomme og 33/64 tommer, og forskjellige kartutgivere velger basert på deres interne testing og dybden av engasjement de ønsker å levere.
For metriske tråder gjelder samme logikk. En M14 x 2,0 gjenger har en hoveddiameter på 14 mm og en stigning på 2,0 mm, så den enkle formelen gir 12,0 mm, mens det anbefalte boret i standarddiagrammer er 12,2 mm. Den litt større verdien står for den geometriske høyden til gjengeformen og måten en skarp boretupp faktisk skjærer i et boret hull.
Engasjementsverdien på 75 prosent kan justeres når du arbeider med harde materialer eller tynne vegger. Tabellen nedenfor viser hvordan målinngrepet endrer det anbefalte boret for en 9/16-12 UNC-gjenge. For vanskelige materialer som rustfritt stål eller herdet legert stål, reduserer inngrepet til ca. 65 prosent tappemomentet og reduserer risikoen for tapbrudd, samtidig som det fortsatt er igjen nok gjengekontaktareal for de fleste statiske belastninger.
| Mål engasjement | Beregnet bordiameter | Nærmeste standard bor | Faktisk engasjement |
|---|---|---|---|
| 75 % (standard) | 0,4858 tommer | 31/64 tommer (0.4844 in) | 76 % |
| 65 % (hardt materiale) | 0,4961 tommer | 1/2 tommer (0,5000 tommer) | 61 % |
| 60 % (tynn vegg) | 0,5012 tommer | 1/2 tommer (0,5000 tommer) | 61 % |
Legg merke til at standard 31/64 tommers bor allerede er veldig nær 75 prosent engasjementsmål. Når du trapper ned til 65 prosent, er det praktiske resultatet et 1/2 tomme bor, som senker gjengedybden til ca 61 prosent. Dette er en vanlig praksis i rustfritt stål, hvor den reduserte skjærebelastningen mer enn kompenserer for den noe lavere gjengestyrken. Verifiser alltid engasjementskravet til sluttkunden din før du avviker fra standard diagramverdi, spesielt for trykkholdige skjøter.
9/16-12 UNC vs 9/16-18 UNF: Hvilken tråd bør du spesifisere?
Diameteren 9/16 er tilgjengelig i både grove og fine serier, og valget påvirker borstørrelsen, tappekrantypen og skjøtens ytelse. Grove gjenger har større stigning, noe som skaper en dypere gjengeform i en gitt veggtykkelse og er mer tilgivende i applikasjoner med dårlig smøring. Fine gjenger har mindre stigning, noe som gir litt større mindre diameter, bedre motstand mot vibrasjonsløsing og finjusteringsevne.
9/16-12 UNC grovserie
| 9/16-18 UNF fine serie
|
I praksis er den grove 9/16-12 gjengen å foretrekke når skjøten ofte demonteres, når materialet er relativt mykt, eller når hullet er blindt og sponevakuering er vanskelig. Den fine 9/16-18 gjengen foretrekkes for applikasjoner med kraftige vibrasjoner, tynnveggede hus, eller hvor en presis forspenningsjustering er nødvendig. Fine gjenger gjør det også lettere å banke inn herdede materialer fordi den mindre stigningen reduserer skjærekraften per omdreining.
En viktig nyanse er at en fin gjenge har en større mindre diameter, noe som betyr at tverrsnittet av det gjengede hullet er større og spenningskonsentrasjonen er lavere. Det er derfor mange hydrauliske komponenter med 9/16 porter bruker -18 UNF-serien fremfor grove gjenger. Avveiningen er at fine gjenger lettere skades under håndtering og kryssgjenging, så operatører må være mer forsiktige når kranen eller bolten startes.
Hvor 9/16-tråder vises i ekte ingeniørapplikasjoner
9/16 trådstørrelsen er vanlig i bilteknikk. I personbiler og nyttekjøretøyer vises 9/16-18 UNF-gjenger i bremsekalipermonteringsbolter, trekkstangender, transmisjonsventilhus og oljekjølerlinjer, der den fine stigningen gir vibrasjonsmotstand og en kompakt form. 9/16-12 UNC-gjengen er mer vanlig i motorfester, opphengslenker og festemidler for tungt utstyr, der grove gjenger holder seg bedre under bruksforhold med skitt eller periodisk belastning.
I romfart er 9/16-18 UNF-serien ofte spesifisert for strukturelle festemidler og hydrauliske beslag laget i henhold til AN-, MS- eller SAE-standarder. Flykomponenter produseres ofte i aluminiumslegering, hvor den fine tråden griper godt inn og den større mindre diameteren bidrar til utmattingsytelsen. Enhver beslutning om 9/16-tappborstørrelsen i denne industrien er underlagt tekniske standarder og reparasjonsmanualer, så kartverdien bør aldri endres uten godkjenning fra designmyndigheten.
Hydrauliske systemer er en stor bruker av 9/16-18 UNF-gjenger. SAE rettgjengede O-ring-boss-port som brukes på mange ventiler, manifolder og pumper for en -6 størrelse fitting er maskinert med en 9/16-18 UNF-gjenge. Når porten strimles under vedlikehold, er reparasjonskostnadene høye, fordi manifolden kan betjene flere kretser og utskifting er dyrt. Dette er grunnen til at mange vedlikeholdsteam har et trådinnsatssett i nøyaktig 9/16-størrelse for hånden.
Jernbanemateriell og generelt maskineri er avhengige av 9/16-12 UNC for mindre kritiske strukturelle skjøter, klemplater og justerbare armaturer. Den grove gjengen gir en viss grad av tilgivelse når gjenger kuttes i støpejern eller bløtt stålhus på stedet. For festeplater som brukes i CNC-bearbeiding, er 9/16-12-tapphullet populært fordi det godtar en kraftig socketskrue og etterlater nok veggtykkelse for aluminiumsverktøyplater.
Tapping 9/16 gjenger i aluminium, stål, rustfritt stål og plast
Den samme 9/16 borestørrelsen gir ikke alltid den ideelle gjengen når grunnmaterialet endres. Myke og gummiaktige materialer som aluminium trenger skarpe kraner og en pålitelig hullstørrelse, arbeidsherdende materialer som rustfritt stål drar nytte av et litt større bor, og sprø materialer som støpejern er generelt tilgivende. Tabellen nedenfor oppsummerer de praktiske innstillingene for de vanligste basismaterialene.
| Grunnmateriale | Anbefalt drill | Trykk på type | Smøring | Notater |
|---|---|---|---|---|
| Aluminium 6061 | 31/64 tommer | Spiralfløyte eller formtapp | Lett olje eller parafin | Kraftig trykk kreves; utmerkede tråder |
| Mildt stål | 31/64 tommer | Spiralpunkt | Løselig skjæreolje | Standard praksis |
| Legert stål 4140 | 1/2 tommer | Spiralfløyte, TiN-belagt | Sulfurisert olje | Reduserer tappemomentet |
| Rustfri 304/316 | 1/2 tommer | Spiralfløyte, TiN/TiCN | Høytrykkspasta | Unngå arbeidsherding |
| Støpejern | 31/64 tommer | Rett fløyte | Tørr eller lett olje | Korte pulveraktige chips |
| Plast og nylon | 31/64 til 33/64 tommer | Rett fløyte | Tørr eller luft | Bruk innsatser for gjentatt montering |
I aluminium gir standard 31/64 tommers hull en ren gjenge når kranen er skarp og spindelhastigheten er moderat. Brikken har en tendens til å være lang og trevlete, så en spiralfløyetapp er nyttig i blinde hull. Hvis aluminiumskomponenten skal monteres og demonteres flere ganger, bør en selvskjærende gjengeinnsats eller en trådinnsats vurderes fra designstadiet, fordi en aluminiumsgjenge har en begrenset strippeterskel.
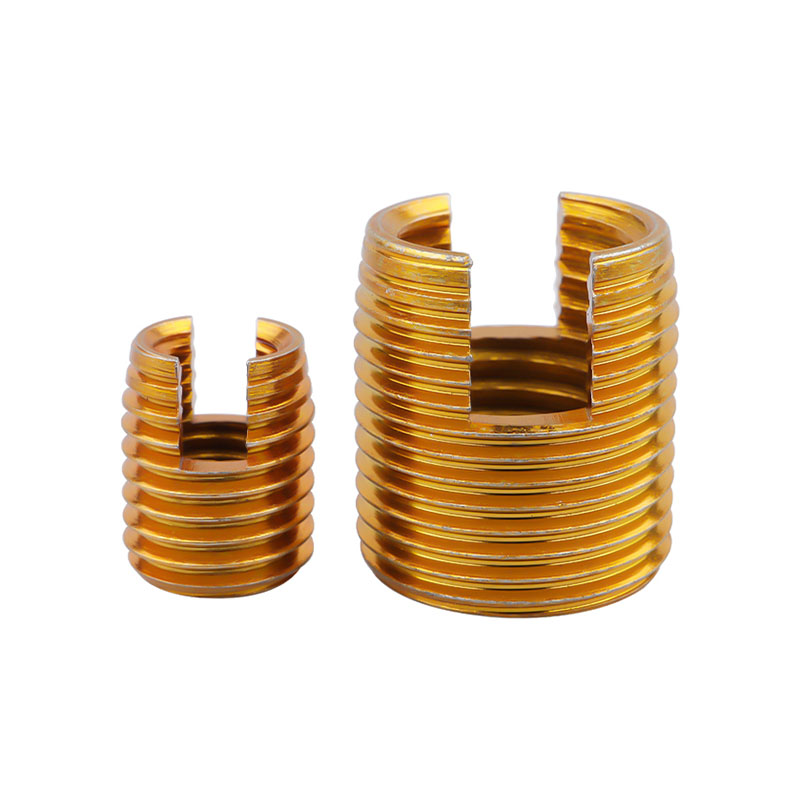 Selvskjærende gjengeinnsats i karbonstål for aluminium Denne selvskjærende gjengeinnsatsen styrker innvendige gjenger i myke materialer som aluminium uten forhåndsboring, noe som reduserer risikoen for stripping ved gjentatt montering og demontering. Se produkt →
I legert stål og rustfritt stål reduseres gjengeinngrepet fra ca. 76 prosent til 61 prosent ved å falle ned til en 1/2-tommers bor. Denne reduksjonen reduserer skjæremomentet og risikoen for arbeidsherding. Kranen skal ha et belegg med høy ytelse, og operasjonen skal gå med en konservativ hastighet med rikelig med skjærevæske. Mange maskinbutikker bruker en peck-tapping-syklus i blinde hull for å bryte sjetongene og fjerne fløytene.
For støpejern er standard 31/64 tommers bor foretrukket fordi materialet produserer fine spon som ikke pakkes lett. Hovedbekymringen er å holde trådstarten ren slik at kranen ikke sklir på avfasningen. For plast er valget avhengig av veggtykkelse og belastning. Et større bor reduserer risikoen for å sprekke delen, mens en gjengeinnsats forbedrer lastekapasiteten og tillater gjentatt montering uten å slite ut plasten.
Vanlige 9/16 tappefeil og hvordan du unngår dem
Et overraskende antall 9/16 gjengefeil kommer ikke fra en dårlig tapp, men fra en enkel valgfeil før tappen berører arbeidsstykket. Listen nedenfor dekker de vanligste feilene vi ser i produksjons- og reparasjonsmiljøer.
- Bruk av UNC-boret for en UNF-kran eller omvendt. En 9/16-12 kran i et 33/64 tommers hull kutter en tynn, svak tråd som vil stripe, mens en 9/16-18 kran i et 31/64 tommers hull vil sette seg fast og knekke. Bekreft serien før du velger en drill.
- Forvirrende 9/16 med M14. Gjengen på 9/16 tommer har en nominell diameter på 0,5625 tommer, mens M14 måler 0,5512 tommer. Stigningsverdiene er forskjellige, så en 9/16-12 kran kan ikke brukes i et M14-hull, selv om en 12,2 mm bor er numerisk lik 31/64 tommer.
- Ignorerer boretoleransen. Et slitt eller lavverdig 31/64 tommers bor kan kutte et hull som er flere tusendeler av en tomme overdimensjonert, noe som endrer inngrepet og svekker gjengen. Bruk en kvalitetsbor og sjekk hullstørrelsen på kritiske jobber.
- Å tappe blinde hull uten å fjerne spon. En 9/16 gjenge i et blindhull fanger spon i bunnen, og kranen vil binde seg i det øyeblikket rillene fylles. Bruk en spiralfløytekran og en hakkesyklus i stedet for å tvinge kranen dypere.
- Hopp over skjærevæske i rustfritt stål. Rustfritt arbeidsherder raskt. Uten væske blir overflaten hardere enn kranen, og kranen slites eller ryker i løpet av noen få omdreininger. Bruk en høytrykkspasta eller en dedikert rustfri tappevæske.
- Ved hjelp av en slitt kran. En kran som allerede har fullført mange hull vil kutte overdimensjonerte gjenger eller plutselig knekke ved roten. Spor tapenes levetid og skift ut kranene før gjengekvaliteten forringes.
Reparasjon av skadede 9/16 gjenger med gjengeinnsatser
En strippet 9/16 gjenger betyr ikke alltid et nytt hus, en ny manifold eller en dyr nedetid. Hvis gjengene i et sylinderhode av aluminium, en girkasse eller et hydraulisk ventilhus er skadet, kan en trådinnsats gjenopprette forbindelsen til en pålitelig tilstand i løpet av få minutter. Reparasjonsprosessen bruker en tappbor som er spesifikk for innsatsen, ikke standard 9/16 tappborstørrelse, fordi innsatsen opptar den originale gjengekonvolutten og en overdimensjonert tappgjenge er nødvendig.
Standard reparasjonssekvens er grei. Bor først ut den gamle gjengen med borstørrelsen anbefalt av innsatsprodusenten. For det andre banker du på det nye hullet med en spesiell STI-kran, som er slipt overdimensjonert i forhold til standard 9/16-kran slik at innsatsen passer etter installasjon. For det tredje, vikle innsatsen inn i det tappet hull ved hjelp av et installasjonsverktøy. Til slutt, hvis innsatsen har en tang, bryt den av etter installasjon. Den ferdige boringen er en 9/16 innvendig gjenge som matcher de originale dimensjonene og aksepterer samme bolt.
- Bor ut den skadede gjengen til innsatskroppens diameter
- Bank på hullet med STI-kranen ved å bruke STI-tappborstørrelsen
- Installer trådinnsatsen med et dedikert installasjonsverktøy
- Bryt av tangen og inspiser den siste tråden med en pluggmåler
 Leverandør av spiralinnsats for gjengreparasjon Denne leverandøren tilbyr en rekke tråd-, nøkkellås- og skrue-låsinnsatser, og tilbyr pålitelige løsninger for gjenoppretting av skadede gjenger og håndtering av høyvibrasjonsapplikasjoner. Se produkt →
Innsatsmaterialet og belegget er i bruk. Trådinnsatser i rustfritt stål er standardvalget for korrosjonsmotstand og styrke, og karbonstålinnsatser med sinkbelegg er et rimeligere alternativ for innendørsmaskiner. For applikasjoner med høy syklus eller høy vibrasjon, kan skruelås-innsatsene med et låsesegment forhindre at bolten rygger ut. Nøkkellåsinnsatser er et annet alternativ når selve innsatsen må låses mekanisk inn i grunnmaterialet.
Når du kjøper trådinnsatser, bør leverandøren oppgi riktig STI-tappborstørrelse for hver innsatsstørrelse. Fordi 9/16 UNC- og 9/16 UNF-seriene bruker forskjellige innsatser, må reparasjonssettet samsvare nøyaktig med den originale gjengeserien. En pålitelig gjengeinnsatsprodusent vil dokumentere boret, kranen og installasjonsverktøyet som et enkelt sett, noe som reduserer risikoen for feil reparasjon.
Velge riktige trykk- og installasjonsverktøy for 9/16-arbeid
Kranen du velger for 9/16 arbeid bestemmer gjengekvaliteten like mye som boret gjør. For et 9/16-12 UNC gjennomgående hull, skyver en spiralspiss, noen ganger kalt en pistolkran, sjetonger foran kuttet og er det raskeste valget. For et blindhull trekker en spiralfløytekran spon ut av hullet og hindrer pakking i bunnen. En rett rilletapp er tilstrekkelig for grunne blindhull i støpejern, men sliter med lange spon i aluminium eller stål.
Belegget betyr noe selv når geometrien er riktig. En lys ubestrøket kran fungerer i støpejern og kortsponede materialer. En TiN-belagt kran håndterer legert stål og reduserer vedheft. En TiCN- eller TiAlN-belagt kran yter bedre i aluminium og rustfritt stål, hvor belegget senker friksjonen og hindrer lokalisert sveising på skjærekanten. For den grove 9/16-12 stigningen er skjæremomentet relativt høyt, så riktig belegg og en skarp skjærekant er avgjørende for konsistente resultater.
Kuttehastigheten bør være konservativ. I legert stål er en overflatehastighet rundt 30 til 50 SFM et trygt utgangspunkt for håndtapping, mens aluminium kan bankes ved høyere hastigheter med en stiv kranholder. Nøkkelen er å holde matingen synkronisert med ledningen til kranen slik at kranen ikke fungerer som et skjæreverktøy under kompresjon. Bruk av en kranholder eller et tappehode med passende momentbeskyttelse kan forhindre brudd, spesielt i blinde hull.
Hvis du fortsatt sammenligner metoder, vår guide på hvordan velge en trådtapp forklarer forskjellen mellom rett rille, spiral spiss og spiral flute taps i mer dybde, inkludert de praktiske grensene for hver geometri.
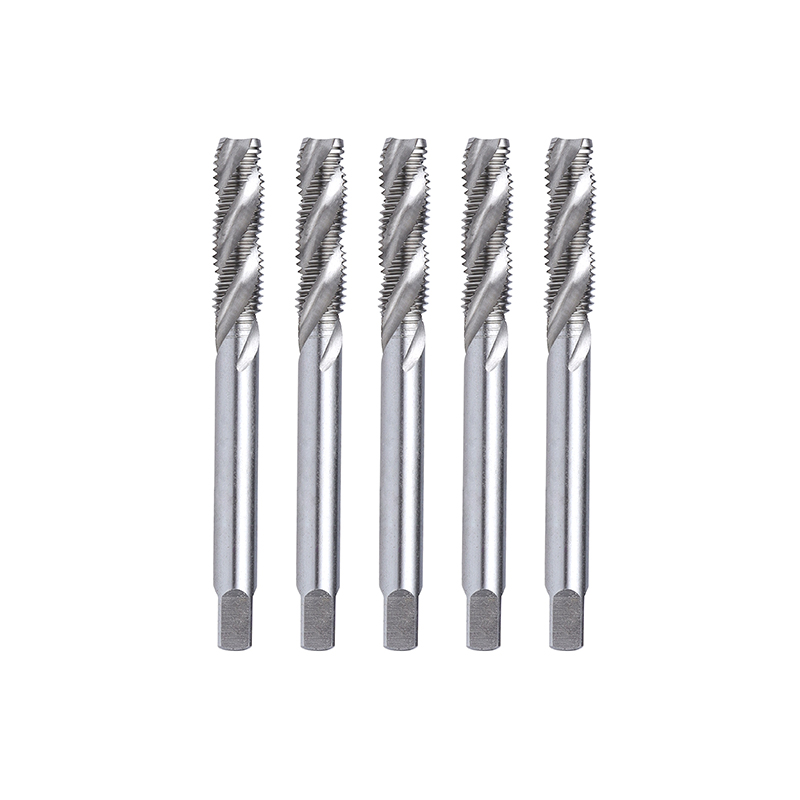 Spiraltråd for gjenging av dype hull Med spiralformede riller for effektiv sponevakuering, reduserer denne kranen tilstopping og bruddrisiko, noe som gjør den ideell for dype hull, harde metaller og automatisert masseproduksjon. Se produkt →
For gjengeinnsatsinstallasjoner er monteringsverktøyet like viktig som innsatsen. Et installasjonsverktøy med riktig størrelse vikler innsatsen inn i hullet med riktig strekk, og forhindrer at innsatsen ekspanderer eller forvrenges. Ekstraksjonsverktøy er tilgjengelig når en innsats må fjernes for omarbeiding. Dette tilbehøret bør komme fra samme leverandør som innsatsene for å garantere et matchende produktsett.
Relaterte veiledninger og ressurser
Hvis du trenger å verifisere spesifikasjonene eller vurdere en spesialistleverandør for kraner, gjengeinnsatser og installasjonsverktøy, kobler følgende ressurs deg til produsentens ingeniørbakgrunn og produkterfaring.
Ofte stilte spørsmål om 9/16 trykkborestørrelser
Hva er tappborstørrelsen for en 9/16-12 UNC-gjenge?Bruk et 31/64 tommers bor, som tilsvarer 0,4844 tommer eller omtrent 12,3 mm. Dette boret produserer omtrent 75 prosent gjengeinngrep i stål og er verdien som er trykt på standard borediagrammer for 9/16-12 UNC grovgjenger. |
Hva er tappborstørrelsen for en 9/16-18 UNF-gjenge?Bruk en 33/64 tommers bor, som tilsvarer 0,5156 tommer eller ca. 13,1 mm. Den fine stigningen etterlater et større hull, som senker tappemomentet og skaper en grunnere, men vibrasjonsbestandig gjenge. |
Kan jeg bruke et 1/2-tommers bor til å tappe en 9/16-12 gjenger?Teknisk ja, men kun når du vil redusere trådengasjementet. En 1/2-tommers drill gir omtrent 61 prosent engasjement i stedet for standard 75 prosent, som er nyttig i rustfritt stål eller herdet legert stål. For generell arbeid er 31/64 tommers drill det tryggere valget. |
Hva er det metriske ekvivalente boret for 9/16 gjenger?Den nærmeste metriske gjengestørrelsen er M14. En M14 x 2,0 gjenger bruker et 12,2 mm bor, og en M14 x 1,5 gjenger bruker et 12,7 mm bor. Disse er nær de keiserlige 9/16-verdiene, men selve trådene er ikke utskiftbare. |
Er 9/16-12 UNC og M14 x 2.0 gjenger det samme?Nei. 9/16-12 UNC har en nominell diameter på 0,5625 tommer (14,2875 mm) og en stigning på 12 TPI, mens M14 x 2.0 har en nominell diameter på 14 mm og en stigning på 2 mm. Diametrene er tett, men stigningen og gjengeformen er forskjellige, så kranene og boltene er ikke utskiftbare. |
Hva betyr 75 prosent trådengasjement for et trykk på 9/16?Det betyr at de innvendige gjengene opptar 75 prosent av den teoretiske fulle gjengedybden. Dette er bransjens kompromiss mellom gjengestyrke og tappemoment. En 75 prosent gjenge bærer nesten full belastning av en 100 prosent gjenge, men krever betydelig mindre skjærekraft. |
Hvilken kran skal jeg bruke for et 9/16-12 UNC blindhull?Bruk en spiralfløytekran, som trekker spon ut av hullet mens den skjærer. For et gjennomgående hull er en spiralpunktkran raskere fordi den skyver spon foran kranen. Bruk alltid en tappevæske tilpasset grunnmaterialet. |
Hvordan reparerer jeg en strippet 9/16 tråd?Bor ut den skadede gjengen til innsatsprodusentens anbefalte diameter, bank på hullet med en STI-kran, og installer en trådinnsats med et riktig installasjonsverktøy. STI kranen er slipt overdimensjonert sammenlignet med en standard 9/16 kran, så den originale bolten passer fortsatt etter at innsatsen er installert. |
Oppsummering av endelig avgjørelse for tappejobben 9/16
Å velge riktig 9/16-tappborstørrelse er forskjellen mellom en ren, pålitelig gjenge og en ødelagt kran eller et strippet hull. For de fleste jobber er 31/64 tommer for 9/16-12 UNC og 33/64 tommer for 9/16-18 UNF tallene du bør huske. Når materialet krever et lavere inngrep, flytt til en 1/2 tomme bor for grovserien, men bekreft påføringskravet først. De metriske M14-gjengene er nære naboer, men de er ikke erstatninger for 9/16.
For innkjøps- og ingeniørteam reduserer samarbeid med en spesialprodusent også risikoen for spesifikasjonsfeil. Dongtai Jinzhize Metal Products Co., Ltd. er en profesjonell gjengeinnsatsprodusent og leverandør som produserer trådgjengeinnsatser, selvskjærende innsatser, nøkkellåseinnsatser, intern-eksterne gjengekonverteringsmuttere, oljeplugger, og kranene og installasjonsverktøyene som følger med dem. Grossistkjøpere som trenger konsistent kvalitet på tvers av høyvolumsbestillinger, kan hente den komplette tappe- og reparasjonsløsningen som et tilpasset system i stedet for å sette sammen verktøy fra flere leverandører.
Bruk standard borediagrammet som utgangspunkt, juster for materialet og servicetilstanden, kontroller gjengeserien på tegningen, og utstyr operatørene dine med kvalitetskraner og skjærevæske. En 9/16 gjenger er en pålitelig og kostnadseffektiv forbindelse når hullet bores riktig første gang.


