


En tegning lander på en maskinistbenk. Forklaringen sier "303 rustfritt" for en liten gjenget oljetappeplugg og et parti med selvskjærende innsatser. Ingen spør om delen vil være sterk nok, for styrke var aldri grunnen til at karakteren ble valgt. Delen ble plukket fordi en skruemaskin må snu tusenvis av dem per skift med spon som går rent, og fordi den ferdige komponenten fortsatt må overleve årevis med fuktighet, veisaltsprut og verkstedfuktighet. Denne avveiningen er nøyaktig hva 303-materialeegenskapene i rustfritt stål beskriver: en austenittisk kvalitet konstruert for maskinering først og korrosjonsmotstand dernest.
Den korte versjonen, før detaljen: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) er et 18/8-type austenittisk krom-nikkel rustfritt stål med 0,15 til 0,35 prosent svovel tilsatt bevisst for å bryte flis. Den kan ikke herdes ved varmebehandling, den er i hovedsak ikke-magnetisk i glødet tilstand, dens glødede strekkstyrke ligger i 500 til 700 MPa-båndet, og dens generelle korrosjonsmotstand sporer nær 304. Det ene stedet det tydeligvis faller bak er motstand mot kloridgroper, fordi den samme mangansulfid-inneslutningen er den første som gjør den til den første oppløsningen i maskinen. miljø.
Denne artikkelen går gjennom sammensetningen, mekaniske og fysiske data, bearbeidbarhet, korrosjonsatferd, varme- og sveisegrenser, utvalgslogikk og innkjøpskontroller som ligger bak det korte svaret. Den er skrevet for ingeniører, innkjøpere og kvalitetsmedarbeidere som skal begrunne et materialvalg på en tegning eller en innkjøpsordre, ikke for en lærebok.
Nøkkeluttak: 303 rustfritt stål er en fribearbeidende austenittisk kvalitet som bytter motstand mot kloridgroper mot en av de høyeste maskineringshastighetene til noe rustfritt stål, og det er grunnen til at det dominerer skruemaskinerte deler som gjengeinnsatser, adaptere og tappeplugger.
303 materialegenskaper i rustfritt stål på et øyeblikk
Før du borer i individuelle verdier, hjelper det å se hele karakteren i én visning. Tabellen nedenfor oppsummerer overskriften 303 rustfritt stål materialegenskaper som vises på de fleste materialsertifikater og datablader, sammen med den praktiske konsekvensen av hver enkelt på butikkgulvet.
| Eiendom | Typisk verdi | Hva det betyr for en gjenget komponent |
|---|---|---|
| Klasse familie | Austenittisk, krom-nikkel | Ikke-herdbar ved varmebehandling; styrke kommer fra kaldt arbeid |
| UNS / EN betegnelse | S30300 / 1,4305 | Utskiftbar på de fleste tegninger med AISI 303 og X8CrNiS18-9 |
| Strekkfasthet (glødet) | 500 til 700 MPa | Tilstrekkelig for innsatser og plugger belastet i skjærkraft og kompresjon |
| 0,2 prosent flytegrense (glødet) | 190 til 260 MPa | Lavt utbytte driver behovet for sjenerøs gjengeinngrep |
| Forlengelse | 35 til 50 prosent | God duktilitet, slik at tråder ruller og deformeres i stedet for sprekker |
| Hardhet (glødet) | 160 til 200 HB | Kan bearbeides med standard karbidverktøy ved høy overflatehastighet |
| Relativ bearbeidbarhet | Omtrent 78 prosent av B1112 | Omtrent 1,7 ganger raskere å kutte enn 304 |
| Magnetisk oppførsel | I hovedsak ikke-magnetisk når glødet | Litt magnetisme etter kaldbearbeiding eller trådrulling |
| Kloridgropermotstand | Lavere enn 304 og mye lavere enn 316 | Unngå marin, kjemisk og kraftig avising eksponering |
Nøkkelpakke: hvis en spesifikasjon bare sier "rustfritt", er 303 og 304 ikke utskiftbare i et kloridmiljø, selv om de ser identiske ut på hyllen.
Kjemisk sammensetning og karakterbetegnelser
Alloy 303 er den fribearbeidende modifikasjonen av den 18/8 austenittiske familien. Basiskjemien er i hovedsak 304 med kontrollerte tilsetninger av svovel eller selen, og en litt avslappet karbon- og fosforgrense som gjenspeiler realitetene ved høyvolumsbarproduksjon i stedet for ethvert forsøk på å forbedre korrosjonsytelsen.
| Element | Rekkevidde | Rolle i karakteren |
|---|---|---|
| Karbon (C) | 0,15 maks | Avkortet for å begrense kromkarbiddannelse langs korngrensene |
| Silisium (Si) | 1,00 maks | Deoksidering under smelting; restnivåer påvirker bearbeidbarheten litt |
| Mangan (Mn) | 2,00 maks | Kombinerer med svovel for å danne mangansulfidinneslutningene som bryter flis |
| Fosfor (P) | 0,20 maks | Høyere enn 304 godtgjørelse; bidrar litt til sponsprøhet |
| Svovel (S) | 0,15 til 0,35 | Det definerende tillegget; skaper interne hakk som forkorter sjetonger |
| Krom (Cr) | 17,0 til 19,0 | Danner den passive oksidfilmen som gir korrosjonsbestandighet |
| Nikkel (Ni) | 8,0 til 10,0 | Stabiliserer den austenittiske strukturen og gir duktilitet og seighet |
| Molybden (Mo) | 0,60 maks (valgfritt) | Ikke med vilje lagt til; fravær er det som skiller 303 fra 316 |
Svovelinnholdet er det viktigste tallet i den tabellen, og det er også det hyppigst feilspesifiserte. En varme på 0,15 prosent svovel er merkbart verre enn en varme på 0,30 prosent, men begge er fullt kompatible med 303-spesifikasjonen. For en skruemaskinverksted som produserer millioner av små innsatser per år, oversettes denne spredningen direkte til verktøyskift, syklustid og skraphastighet.
Selen og kobber varianter
To varianter vises regelmessig på tegninger og skal ikke behandles som identiske med standard 303:
- 303Se (UNS S30323) - selen erstatter svovel som fribearbeidende tilsetning. Sponkontroll er god og overflatefinishen er ofte bedre, men maskinbarhetsindeksen er litt lavere enn svovelholdig 303. Hovedgrunnen til å velge den er forbedret varm- og kaldformbarhet, og litt bedre korrosjonsbestandighet fordi seleninneslutninger er mindre aggressive gropinitiatorer enn sulfider.
- 303 Cu - en kobberbærende variant som brukes der det er behov for forbedret kaldkurs eller litt bedre korrosjonsytelse. Det er vanlig i festelager og i wire for kaldformede deler.
- 303 Sulf og generisk 303 - kommersielle betegnelser som alltid skal knyttes tilbake til et skriftlig kjemiområde og et sertifikat, fordi "303" alene ikke definerer svovelinnhold, hardhetstemperament eller leveringsbetingelser.
Karakterekvivalenter som er verdt å vite ved gjennomgang av importdokumentasjon inkluderer AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 og GB/T Y1Cr18Ni9. I praksis vil en leverandør i Asia, Europa eller Nord-Amerika alle sitere samme familie, men sertifikatformatet og testomfanget er forskjellig, så innkjøpsordren må angi hvilken standard som styrer.
Nøkkeluttak: svovel mellom 0,15 og 0,35 prosent er det som gjør 303-maskinen bra, men det nøyaktige punktet på innsiden av vinduet er en innkjøpsvariabel som bør festes for arbeid med høyt volum.
Mekaniske egenskaper av 303 rustfritt stål
Mekaniske data for 303 er alltid tilstandsavhengige, og det er her de fleste spesifikasjonsfeil skjer. Et dataark som er oppgitt for glødet stang ser svakt ut ved siden av det som er angitt for kaldtrukket stang av samme karakter, og begge er korrekte. Årsaken er at 303 er austenittisk og ikke kan styrkes ved quenching eller temperering. Den eneste tilgjengelige spaken er kaldt arbeid, brukt enten som stangtegning før maskinering eller som trådrulling og forming etter det.
| Eiendom | Glødet bar | Kaldttrukket eller rullet stang |
|---|---|---|
| Strekkstyrke | 500 til 700 MPa | 690 til 860 MPa |
| 0,2 prosent flytegrense | 190 til 260 MPa | 450 til 700 MPa |
| Forlengelse in 50 mm | 35 til 50 prosent | 10 til 25 prosent |
| Reduksjon av areal | Omtrent 50 prosent | Rundt 35 prosent |
| Hardhet | 160 til 200 HB | 230 til 320 HB |
| Elastisitetsmodul | 193 til 200 GPa | 193 til 200 GPa |
| Poissons forhold | 0.30 | 0.30 |
To konsekvenser følger av denne tabellen. For det første er flyt-til-strekkforholdet til glødet 303 lavt, omtrent 0,35 til 0,45, noe som betyr at materialet deformeres merkbart før det sprekker. For en gjengeinnsats eller en konverteringsmutter er den duktiliteten nyttig: gjengeflankene kan tilpasse seg en litt ufullkommen matchende gjenge i stedet for å sprekke. For det andre betyr den samme duktiliteten at en gjenge kan trekkes ut av et mykt grunnmateriale lenge før selve innsatsen svikter, så grunnmaterialets styrke og den innkoblede gjengelengden styrer vanligvis skjøten.
Styrke versus engasjement, ikke styrke alene
En vanlig feil i aluminiumshus er å spesifisere en sterkere innsats i stedet for mer inngrep. Hvis en 303 rustfri innsats er installert i en støpt aluminiumsboss med bare fire inngrepsgjenger, klippes aluminiumet først uavhengig av innsatskvaliteten. Praktiske engasjementsregler som holder i produksjonen er:
- For stål- og støpejernsforeldre, sikte på minst 1,0 til 1,5 ganger den nominelle diameteren til inngrepsgjengen.
- For aluminium- og magnesiumforeldre, sikte på 2,0 ganger den nominelle diameteren eller bruk en nøkkellås- eller trehullsinnsats designet for å spre last.
- For plast og kompositter bæres belastningen av en limt eller støpt innsats i stedet for av gjengeinngrep, og 303s rolle er begrenset til den indre gjengeformen.
- Der det er vibrasjon, spesifiser en skruelåsende wireinnsats eller en låselapp i stedet for å stole på dreiemoment alene.
Tretthetsytelse følger samme logikk. Holdbarhetsgrensen for glødet 303 i roterende bøying ligger godt under grensen for kaldbearbeidet stang, og i en gjenget skjøt domineres utmattingslevetiden av hakket ved den første inngrepsgjengen. Rusing av gjengen etter maskinering etterlater gjenværende trykkspenning ved roten og forbedrer utmattelseslevetiden betraktelig sammenlignet med skjæring, noe som er en av grunnene til at gjengerulling fortsatt er standard for høyvolums rustfrie festemidler.
Nøkkeluttak: 303 kan ikke varmebehandles, så ethvert styrkekrav over omtrent 700 MPa må oppfylles ved å spesifisere et kaldbearbeidet temperament og akseptere lavere duktilitet.
Fysiske og termiske egenskaper til 303 rustfritt stål
Fysiske data betyr mer enn de fleste designere forventer, spesielt i sammenstillinger som ser temperatursvingninger. En rustfri innsats i et aluminiumshus ekspanderer med en annen hastighet enn grunnmetallet, og den resulterende endringen i forspenning er ofte det som løsner en skjøt, ikke vibrasjon alene.
| Eiendom | Typisk verdi | Designimplikasjon |
|---|---|---|
| Tetthet | 7,9 g/cm3 | Komponentmasse er nær karbonstål for samme geometri |
| Smelteområde | 1400 til 1420 °C | Langt over alle servicetemperaturer for biler eller romfart |
| Spesifikk varme | Omtrent 500 J/kg·K | Sakte oppvarming og sakte avkjøling sammenlignet med aluminium |
| Termisk ledningsevne ved 100 °C | Omtrent 16,2 W/m·K | Dårlig varmefjerning, så fortsett å flyte skjærevæske under bearbeiding |
| Elektrisk resistivitet | Ca 0,72 mikro-ohm meter | Ikke et valgfritt materiale for ledende baner |
| Termisk ekspansjon, 20 til 100 °C | Omtrent 17,3 x 10⁻⁶ per K | Lavere enn aluminium ved omtrent 23, som endrer forspenning når den er varm |
| Relativ magnetisk permeabilitet | Ca 1,02 glødet, opp til ca 3 ved kaldarbeid | Verifiser magnetismekrav mot det faktiske temperamentet |
| Elastisitetsmodul | 193 til 200 GPa | Stivere enn aluminium, så lastdeling favoriserer innsatsen |
Den magnetiske oppførselen fortjener en spesiell merknad. Mange kunder avviser en rustfri del fordi en magnet fester seg til den. I 303 er en svak tiltrekning normal og forventet etter kaldtrekking, trådrulling eller alvorlig maskinering, fordi disse operasjonene delvis transformerer austenitten til martensitt. En fullt utglødd, spenningsavlastet 303-del vil vise permeabilitet nær 1,02, mens en kraftig kaldformet del kan vise flere ganger det tallet. Dersom en spesifikasjon krever ikke-magnetisk oppførsel, skal kravet skrives mot den ferdige tilstanden, ikke råvaren.
Den termiske ekspansjonstallet forklarer også et praktisk feltproblem. Når en rustfri plugg er installert i et aluminiumshus og monteringen varmes opp, vokser aluminium raskere. Hvis pluggen ble trukket til en verdi som antok et stålhus, kan forspenningen falle og skjøten kan sive. I høytemperaturapplikasjoner løser et litt høyere startmoment, en tetningsskive med kontrollert kompresjon eller en gjengetetningsmasse vurdert for temperaturområdet vanligvis problemet mer pålitelig enn å bytte kvaliteter.
Nøkkeluttak: svak magnetisme i en ferdig 303-del er normalt og indikerer ikke feil karakter; kontroller permeabilitetskravene mot kaldarbeidsforholdene i stedet.
Bearbeidbarhet: Eiendommen som selger 303
Bearbeidbarhet er normalt oppgitt som en indeks, der friskjærende karbonstål B1112 er satt til 100 prosent. Indeksen er ikke en laboratoriekonstant; det er en industrikonvensjon som gjenspeiler oppnåelig skjærehastighet for en rimelig verktøylevetid. Den svarer fortsatt på spørsmålet hver produksjonsplanlegger stiller, som er hvor mange deler per time en gitt karakter vil gi før verktøyslitasje tvinger en endring. Tre ting driver indeksen for en rustfri karakter: kjemien til inneslutningene, arbeidsherdingshastigheten til den austenittiske matrisen og den termiske ledningsevnen, som bestemmer hvor mye varme verktøyet må absorbere. Mangansulfidinneslutningene i 303 fungerer som interne spenningsstigerør, slik at brikken brytes i korte segmenter i stedet for å danne et langt, sammenfiltret fuglerede rundt verktøyet. Denne enkeltadferden tillater høyere overflatehastigheter, tyngre matinger og mindre operatørintervensjon. Diagrammet nedenfor plasserer 303 sammen med andre vanlige karakterer som bruker samme indeks.
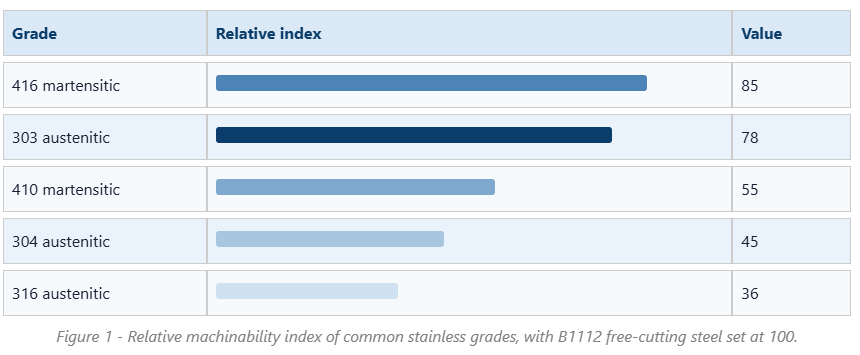
Gapet mellom 303 og 304 er det mest kommersielt viktige faktum i denne artikkelen. Med en indeks på 78 mot 45, fjerner 303 materiale raskere, genererer kortere spon og produserer langt færre verktøyskift per skift. På en flerspindlet skruemaskin som kjører små deler, avgjør ofte denne forskjellen om en jobb er lønnsom. Det forklarer også hvorfor nesten alle små rustfrie gjengede komponenter på markedet, fra trådinnsatsemner til dreneringsplugger, er oppgitt i 303 som standard med mindre kunden ber om noe annet.
Fordelen er ikke ubegrenset, og den kommer med reelle straffer. Sulfidinneslutningene reduserer korrosjonsmotstanden, som diskutert senere, og de gjør også materialet mindre egnet for sveising fordi svovel fremmer varmeoppsprekking. Overflatefinish kan være utmerket, men hvis en passiviserende syrebehandling følger maskinering, kan inneslutningene etterlate mikroskopiske groper som ser ut som defekter under forstørrelse. Verktøyslitasje er bedre enn 304, men fortsatt langt fra karbonstål, så karbidkvaliteter med et tøft underlag og et PVD-belegg er det vanlige valget. Kjølevæsketrykket er viktig fordi 303 leder varme dårlig; kjølevæske med høyt trykk gjennomgående verktøy holder skjærekanten under temperaturen der oppbyggingskanten begynner å dannes.
Typiske startparametre for dreiing av glødet 303 med belagt karbid er en overflatehastighet på rundt 150 til 200 meter per minutt og en mating på 0,10 til 0,25 millimeter per omdreining, med nøyaktige tall justert for skjæredybde og stivhet. Høyhastighets stålverktøy brukes fortsatt til tapping med liten diameter og for formverktøy, men med mye lavere hastigheter, vanligvis 25 til 40 meter per minutt. Tapping er operasjonen der 303 får sitt rykte, fordi de korte brikkene klarer fløyter langt lettere enn de trevlete brikkene som produseres av 304, noe som drastisk reduserer tapbrudd i blinde hull.
Et annet praktisk poeng er konsistens. Fordi svovelområdet er bredt, kan to varme med kompatibel 303 oppføre seg forskjellig. En butikk som kjører en høyvolumsjobb bør be fabrikken eller komponentprodusenten om å holde fribearbeidingstillegget i øvre halvdel av området hvis syklustid og verktøylevetid er kritisk. Der overflatefinish eller formbarhet betyr mer, er en lavere svovel- eller selenholdig variant den beste handelen.
Til slutt handler bearbeidbarhet ikke bare om hastighet. Det handler også om skrot, avgrading og inspeksjonskostnad. Friskjærende kvaliteter gir mindre grader, dimensjonsstabile deler og mer forutsigbar gjengemåling, noe som reduserer antall deler som avvises ved sluttkontroll. På en del med flere gjenger, et tverrhull og en tetningsflate, kan disse sekundære besparelsene overstige besparelsene i syklustid.
Det er verdt å huske at indeksen i diagrammet forutsetter et spesifikt sett med referansebetingelser, vanligvis enkeltpunktsdreiing med karbidverktøy og et fast verktøylevetidskriterium. Endring av operasjonen endrer rangeringen litt. Boring, for eksempel, er mer følsom for sponevakuering enn dreiing, så den relative fordelen med 303 over 304 er enda større ved dyphullsboring og tapping enn indeksen alene antyder.
Nøkkelalternativ: 303 eksisterer på grunn av sin maskinbarhetsindeks på omtrent 78, og enhver beslutning om å bytte til 304 eller 316 av korrosjonsårsaker bør kostnadsberegnes mot en syklustidsøkning på 40 prosent eller mer.
Korrosjonsbestandighet av 303 rustfritt stål
I rene landlige og innendørs atmosfærer yter 303 nær 304 og vil holde en lys overflate i årevis. Ferskvann, milde vaskemidler, mange miljøer som kommer i kontakt med mat som ikke er kloridtunge, og de fleste bilforhold under panseret med sporadisk fuktighet er alle akseptable. Problemene starter når klorider er tilstede i meningsfull konsentrasjon.
Mekanismen er grei. Mangansulfidinneslutninger avbryter den passive kromoksidfilmen. I nærvær av kloridioner oppløses disse inneslutningene fortrinnsvis, og skaper mikrospalter der den lokale kjemien blir sur og oksygenutsultet. Når en grop først starter, forplanter den seg fordi gropens indre blir en anode og den omkringliggende overflaten fungerer som en stor katode. Dette er grunnen til at en 303-del kan se plettfri ut i to år i en innlandsanlegg og deretter vise groper i løpet av måneder når den samme delen er installert nær et kystområde eller utsatt for avisingsalt.
Pittingmotstand sammenlignes ofte ved å bruke gropmotstandsekvivalenttallet, beregnet ut fra innhold av krom, molybden og nitrogen. For 303 er det ingen tilsiktet molybden eller nitrogen, så verdien lander i området 17 til 19, tilsvarende 304, men med en mye høyere tetthet av initieringssteder. Grad 316 tilsetter molybden og når omtrent 24 til 26, og det er grunnen til at det fortsatt er standard for marine og kjemiske tjenester.
| Faktor | 303 | 304 | 316 |
|---|---|---|---|
| Ekvivalent gropmotstand | Ca 17-19 | Ca 18-19 | Omtrent 24 til 26 |
| Gropinitieringssteder | Høy, fra sulfidinneslutninger | Lavt | Veldig lavt |
| Relativ bearbeidbarhet | Omtrent 78 | Omtrent 45 | Omtrent 36 |
| Hav- eller kysteksponering | Ikke anbefalt | Begrenset | Anbefalt |
| Sveisbarhet | Dårlig, varm sprekkrisiko | Bra | Bra |
| Typisk bruk av gjenget del | Innsatser, adaptere, tappeplugger | Generelle festemidler og innlegg | Marine og prosessbeslag |
Det er én avbøtelse verdt å vite. Passivering i sitron- eller salpetersyre etter maskinering fjerner fri jern- og overflateforurensning, og det forbedrer ytelsen til 303 litt ved å rense ut de ytterste inneslutningene. Det endrer ikke bulkkjemien, og det vil ikke redde en del som brukes i et kloridrikt miljø. Elektropolering går et skritt videre ved å fjerne et tynt overflatelag helt, noe som forbedrer utseendet og initieringsmotstanden, men igjen er fordelen begrenset til huden.
For dreneringsplugger og andre tetningskomponenter er miljøet vanligvis mindre aggressivt enn det ser ut til. Motorolje, transmisjonsvæske og kjølevæske er vanligvis ikke kloridholdige, og pluggen ser en sump-innside i stedet for en sprutsone. Det er derfor 303/304/316 rustfrie oljeplugger ofte tilbys som en familie, og lar kjøperen matche karakteren til eksponeringen i stedet for å misligholde det dyreste alternativet.
Den fornuftige valgregelen er å bruke 303 hvor delen er maskinert i høyt volum og miljøet er godartet, bytte til 304 hvor noe klorideksponering og moderat korrosjon er mulig, og flytte til 316 hvor delen vil se salt, sjøluft eller prosesskjemikalier. Å gå den andre veien, å velge 316 for en innendørs tørr applikasjon, øker kostnadene uten målbare fordeler.
Nøkkel takeaway: 303 er et godt valg for innendørs, oljeholdig og mildt fuktig service, men den bør aldri spesifiseres for kyst-, marine- eller kloridrike miljøer der gropdannelse starter ved sulfidinneslutningene.
Varmebestandighet, varmebehandling og sveiseatferd
Datablader sier vanligvis at 303 motstår oksidasjon når den intermitterende eksponeres opp til omtrent 760 °C og i kontinuerlig drift opp til omtrent 870 °C. Disse figurene beskriver dannelse av oksidbelegg, ikke strukturell egnethet. Svoveltilsetningen som gjør kvaliteten bearbeidbar er også grunnen til at den ikke er et godt valg for høytemperaturservice, fordi sulfider kan fremme sprøhet og akselerert angrep ved korngrenser.
Fakta om varmebehandling som betyr noe
- 303 kan ikke herdes ved varmebehandling. Eventuelle hardhetskrav må oppfylles gjennom kaldbearbeiding, ikke gjennom bråkjøling eller aldring.
- Utglødning utføres i området omtrent 1010 til 1120 °C etterfulgt av rask avkjøling, og formålet er å myke opp kaldbearbeidet materiale og gjenopprette duktiliteten, ikke å øke styrken.
- Spenningsavlastning av maskinerte deler utføres vanligvis ved rundt 350 til 400 °C. Dette området er valgt med vilje for å holde seg under sensibiliseringsvinduet der kromkarbider dannes ved korngrensene.
- Langvarig eksponering mellom omtrent 425 og 815 °C bør unngås, fordi kromkarbidutfelling fjerner krom fra den omkringliggende matrisen og etterlater et korrosjonsutsatt bånd.
Sveising er det svake punktet
303 anses generelt som uegnet for sveising. Svovel senker størkningstemperaturområdet og fremmer varmesprekker i sveisestrengen, og det øker også porøsiteten. Hvis et design krever sveising, er den vanlige tilnærmingen å bytte komponenten til 304 eller 316, eller til en kombinasjon av fyllstoff og base med lavt svovelinnhold. Der en 303-del virkelig må skjøtes, bør sveising begrenses til prosesser med lav varmeinngang med 308L fyllstoff, etterfulgt av full gløding og beising, men selv da vil korrosjonsmotstanden til sveisen og den varmepåvirkede sonen være dårligere enn grunnmetallet.
Kalddanning og gnaging
Kaldbearbeiding av 303 er mulig, men begrenset. Arbeidsherdningsgraden er høy, lik andre austenittiske kvaliteter, så alvorlige formingsoperasjoner som dyptrekking eller kraftig kald hodelegging utføres normalt i 303Se eller i 304 i stedet for i svovelholdig 303. Gjengerulling er i motsetning godt egnet til 303 og er standardmåten for å produsere høystyrketråder.
Galling er en annen austenittisk karakteristikk verdt å planlegge for. Når to rustfrie overflater med lignende hardhet gnis under trykk, kan de kaldsveises lokalt og rives, og det er grunnen til at rustfrie muttere noen ganger setter seg fast på rustfrie bolter. I gjengede sammenstillinger kontrolleres dette ved å bruke forskjellige kvaliteter, påføre en molybdenbasert anti-festeblanding, kontrollere dreiemomentet eller spesifisere en låseinnsatsdesign som ikke er avhengig av gjentatt demontering.
Nøkkeluttak: behandle 303 som et maskinert materiale; hvis skjøten må sveises eller ser vedvarende temperaturer over ca. 400 °C, spesifiser 304 eller 316 i stedet.
303 vs 304 vs 316: Velge på egenskaper, ikke vane
Karaktervalg er en balanseøvelse mellom tre variabler som trekker i forskjellige retninger: maskineringskostnad, korrosjonsbehov og krav til styrke eller duktilitet. Sammenligningen med to kolonner nedenfor angir utvelgelseslogikken for de to komponentfamiliene som oftest påvirkes av en 303-beslutning.
Gjengede innsatser og adaptere
| Plugger, beslag og tetningskomponenter
|
En hyppig misforståelse er at å flytte opp til 316 alltid er det tryggere valget. I praksis kan en 316-komponent som gnager under montering og trekkes på nytt flere ganger, ende opp med å bli mindre pålitelig enn en korrekt tiltrukket 303-del med skikkelig tetning. Materialkvalitet er én variabel i et system som også inkluderer gjengeform, toleranseklasse, overflatefinish, smøring og monteringsmoment.
Kostnadsdimensjonen er reell og verdt å kvantifisere. Fordi 316 maskiner på omtrent 36 på indeksen sammenlignet med 78 for 303, kan maskineringstiden for samme del være mer enn det dobbelte, og selve materialet er dyrere. For en liten del med høyt volum kan det bety at enhetskostnaden tredobles. Der tjenestemiljøet genuint krever 316, er det vel anvendte penger; der den ikke gjør det, er det rett og slett tapt margin.
Nøkkeluttak: velg karakteren fra den faktiske eksponeringen og det faktiske maskineringsvolumet, og skriv både karakteren og temperamentet på tegningen slik at valget kan gjentas.
Applikasjoner: Hvor 303-egenskaper betaler seg i gjengede komponenter
Egenskapene beskrevet ovenfor kartlegges pent på en bestemt klasse av komponenter: liten, gjenget, produsert i høyt volum, og forventes å motstå rust uten å bli utsatt for klorider. Fire produktfamilier dominerer den plassen.
Selvskjærende gjengeinnsatser
En selvskjærende innsats skjærer sin egen tråd inn i et boret eller kjernehull i aluminium, magnesium eller plast. Kuttesporene krever ren sponavgang under installasjonen, og den utvendige gjengen må være tøff nok til å kutte uten flis. 303 i glødet eller lett kaldbearbeidet tilstand balanserer disse behovene godt, og når et sterkere eller mer korrosjonsbestandig alternativ er nødvendig, er den samme geometrien tilgjengelig i 304 eller 316.
Installasjonskvaliteten avhenger like mye av hullet som av innsatsen. Et hull som er boret litt overdimensjonert vil la innsatsen spinne, mens et underdimensjonert hull vil øke installasjonsmomentet og kan skjære drivnøklene. Toleransebånd for pilothullet leveres normalt av innsatsprodusenten og bør behandles som obligatoriske i stedet for rådgivende.
Tre-hulls gjengeinnsatser
Tre-hulls innsatser er installert med et dedikert verktøy som kobler inn tre nøkler, og låses deretter på plass. De motstår rotasjon langt bedre enn en vanlig spiralformet innsats og er et vanlig valg der vibrasjoner eller gjentatt demontering forventes. Materialvalget er vanligvis 303 for kostnad og bearbeidbarhet, med 304 eller 316 tilgjengelig der korrosjonsbehovet er høyere.
Fordi den belastede gjengen er intern og beskyttet av grunnmaterialet, er korrosjonsmiljøet sett av innsatsen i stor grad miljøet inne i sammenstillingen, som ofte er godartet. Det er en av grunnene til at 303 fungerer utmerket i motorer, girkasser og maskinrammer, selv om samme karakter ville svikte raskt på en utsatt marinedekkbeslag.
Nøkkellåseinnsatser og ombyggingsmuttere
Nøkkellåseinnsatser bruker eksterne nøkler drevet ned gjennom grunnmaterialet for å låse innsatsen mekanisk. Konverteringsmuttere, også kalt hann-til-hun-gjengeadaptere, lar en komponent bytte mellom metriske og tomme gjenger eller mellom forskjellige gjengestigninger. Begge drar nytte av 303s evne til å holde stramme toleranser på gjengeform etter høyhastighetsmaskinering, og begge leveres vanligvis i karbonstål, 303, 304 eller 316, slik at kjøperen kan matche karakter til applikasjon.
Oljeplugger og gjengeplugger
Dreneringsplugger og tetningsplugger er klassiske skruemaskindeler: enkel geometri, stram gjengetoleranse, høyt årlig volum. Det indre miljøet er vanligvis olje eller kjølevæske, mens det ytre miljøet kan være et motorrom, en maskinbase eller et utendørs kabinett. Å velge 303 for innendørs utstyr og 316 for eksponert marineutstyr er standard, kostnadseffektiv splittelse.
Et siste søknadsnotat gjelder ulik metallkontakt. Når en rustfri innsats er installert i et aluminiumshus, danner skjøten et galvanisk par, og i nærvær av en elektrolytt blir aluminiumet til anoden. Dette er sjelden et problem i tørt innendørsutstyr, men i våte eller saltholdige miljøer akselererer det korrosjon av grunnmetallet rundt innsatsen. Beskyttende belegg, tetningsmidler eller endring av grunnmateriale er de vanlige korrigerende handlingene.
Nøkkeluttak: Den innvendige gjengen på en innsats ser vanligvis et mildt miljø, så 303 forblir standardvalget for innsatser med høyt volum med mindre selve sammenstillingen er utsatt for klorider.
Vedlikehold og brukspraksis
Materialvalg får en komponent til startlinjen; vedlikeholdspraksis avgjør hvordan den yter over en levetid. Rustfrie gjengede komponenter mislykkes av et lite antall forutsigbare årsaker, og de fleste av dem kan forebygges.
- Overmoment. Fordi glødet 303 har en flytegrense rundt 190 til 260 MPa, kan en dreiemomentverdi kopiert fra et festebord av stål strekke eller strippe gjenger. Bruk alltid dreiemomentdata publisert for den spesifikke innsatsen eller pluggen, og rekalibrer driverne regelmessig.
- Galling. Rustfritt på rustfritt kontakt under trykk kan sette seg fast. Anti-fast sammensetning, en ulik parringskvalitet eller en smurt installasjonsprosedyre fjerner det meste av risikoen.
- Utilstrekkelig engasjement. En plugg som er to gjenger kort fra fullt inngrep, vil lekke uavhengig av karakter. Bekreft inngrepsdybden under inspeksjon av første artikkel, ikke etter feltfeil.
- Kloridangrep. Pitting på en 303-del er et tegn på at karakteren er feil for miljøet, ikke at delen er defekt. Bytt ut med 316 eller legg til en beskyttende barriere.
- Galvanisk korrosjon av forelderen. Se etter hvitt eller grått korrosjonsprodukt rundt en rustfri innsats i et aluminiumshus, noe som indikerer at aluminiumet blir forbrukt.
Inspeksjonspraksis bør samsvare med feilmodusen. Visuell inspeksjon fanger opp gropgroper, korrosjonsflekker og gjengeskader. Gjengemåling fanger opp dimensjonsdrift etter installasjon. For kritiske ledd er en momentkontroll etter den første termiske syklusen mer informativ enn en momentkontroll ved montering, fordi den avslører om forspenningen gikk tapt. Periodisk kjemisk verifisering ved bruk av en håndholdt røntgenfluorescensanalysator vil bekrefte at innkommende materiale er genuint 303 og ikke en substituert kvalitet, som er et vanlig problem i blandet inventar.
Oppbevaring betyr også mer enn det ser ut til. Rustfrie komponenter lagret i åpne trekasser i et fuktig lager kan plukke opp overflateforurensning og utvikle rustflekker som er kosmetiske snarere enn strukturelle, men de vil fortsatt utløse en kundeklage. Ved å holde deler i forseglet emballasje med en flyktig korrosjonsinhibitor, og håndtere dem med rene hansker, unngår man de fleste av disse tvistene.
Nøkkelavklaring: de fleste 303-komponentfeil i feltet spores tilbake til dreiemoment, inngrep eller miljø, ikke til selve materialet, så vedlikeholdsprosedyrer fortjener samme oppmerksomhet som karakterangivelsen.
Innkjøp av 303 rustfrie stålkomponenter: hva du skal spesifisere
Fordi 303 har et bredt tillatt kjemiområde og flere temperamenter, bærer innkjøpsordren mesteparten av kvalitetsrisikoen. En dyktig produsent eller leverandør bør kunne svare på hvert av de følgende punktene uten å nøle.
| Element å spesifisere | Hvorfor det betyr noe |
|---|---|
| Karakter og standard | UNS S30300 eller EN 1.4305, angitt eksplisitt i stedet for "rustfritt" |
| Svovel utvalg | Bestemmer maskineringskonsistens og, indirekte, gropoppførsel |
| Leveringstilstand | Glødet eller kaldtrukket; påvirker styrke og duktilitet med bred margin |
| Hardhet range | Et enkelt verifikasjonspunkt for innkommende inspeksjon |
| Materialsertifikat | EN 10204 3.1 med varmenummersporbarhet til ferdig parti |
| Trådtoleranseklasse | 6H, 6g eller kundespesifikk; verifisert med go og no-go målere |
| Overflatebehandling | Passivering, plettering eller tørrfilmsmøring, med en definert test |
| Prøvetakingsplan | Definerer hvor mange deler per parti som inspiseres og mot hvilke kriterier |
| Emballasje | Forhindrer forurensning, fuktskader og transportskader |
Å jobbe med en produsent som også kontrollerer installasjonsverktøyet fjerner en rekke problemer. Når innsatsen og drivverktøyet er utformet sammen, er installasjonsmoment, nøkkelinngrep og hulltoleranse konsekvente, og feltklager om strippet hull faller kraftig. Dette er spesielt viktig for selvgjengende og tre-hulls innsatser, hvor drivfunksjonen er like kritisk som selve gjengen.
Volumkjøpere bør også spørre om repeterbarhet fra parti til parti, ikke bare godkjenning fra første artikkel. En jevn varme på 303 fra en stabil møllekilde, med et kontrollert svovelinnhold, gjør at en butikk kan låse inn skjæreparametere og holde dem i årevis. Når møllekilden endres, kan maskineringsatferden endre seg selv om sertifikatet ser identisk ut, og det første tegnet er vanligvis økt verktøyslitasje eller en økning i gjengemåleavslag.
Til slutt, verifiser evnen i stedet for løfter. Spør etter selve produksjonsutstyret, inspeksjonsprosessen og sporbarhetskjeden fra rå bar til pakket kartong. En leverandør som kan vise en dokumentert rute fra varmenummer til ferdig del er langt enklere å administrere enn en som kun kan vise sertifikatmappe.
Ta bort nøkkel: spesifiser karakter, svovelområde, temperament og sertifikattype på innkjøpsordren; uten disse fire varene kan to leverandører både hevde å levere "303" og fortsatt levere deler som oppfører seg annerledes.
Ofte stilte spørsmål
Hva er de viktigste materialegenskapene i 303 rustfritt stål?De definerende egenskapene er et svovelinnhold på 0,15 til 0,35 prosent for sponbryting, en maskinbearbeidbarhetsindeks på omtrent 78 mot B1112, glødet strekkfasthet på 500 til 700 MPa, en 0,2 prosent flytegrense på 190 til 260 MPa på 5 til 60 MPa, hardhet på 5 til 60 prosent. til 200 HB, og i hovedsak ikke-magnetisk oppførsel i glødet tilstand. Korrosjonsmotstanden er sammenlignbar med 304, bortsett fra merkbart lavere motstand mot kloridgroper. |
Er 303 rustfritt stål magnetisk?Annealed 303 er i hovedsak ikke-magnetisk, med en relativ permeabilitet nær 1,02. Kaldtrekking, trådrulling og tung maskinering forvandler austenitten delvis til martensitt, slik at en ferdig del kan bli svakt magnetisk med permeabilitet på opptil ca. 3. En magnet som fester seg litt til en maskinert 303-komponent er normalt og betyr ikke at feil karakter ble levert. |
Kan 303 rustfritt stål herdes ved varmebehandling?Nei. Det er en austenittisk karakter og reagerer ikke på bråkjøling eller temperering. Den eneste måten å øke styrken på er kaldbearbeiding, som kan øke strekkstyrken til omtrent 690 til 860 MPa på bekostning av duktilitet. Gløding brukes kun for å myke opp kaldbearbeidet materiale og gjenopprette duktiliteten. |
Hvorfor er 303 lettere å maskinere enn 304?Svoveltilsetningen danner mangansulfidinneslutninger gjennom matrisen. Disse inneslutningene fungerer som interne hakk som gjør at brikken sprekker i korte segmenter i stedet for å danne en lang streng. Korte spon rydder skjæresonen, reduserer oppbygd egg, reduserer skjærekrefter og tillater høyere overflatehastigheter, som er grunnen til at 303 maskiner med omtrent 1,7 ganger hastigheten på 304. |
Kan 303 rustfritt stål sveises?Det anbefales generelt ikke. Svovel fremmer varmsprekking og porøsitet i sveisestrengen, og den varmepåvirkede sonen mister korrosjonsmotstand. Der sveising er uunngåelig, bruk en prosess med lav varmetilførsel med 308L fyllstoff og planlegg for full gløding og beising, eller bytt komponenten til 304 eller 316. |
Er 303 egnet for marine eller kystnære miljøer?Nei. Klorideksponering forårsaker gropdannelse som starter ved sulfidinneslutningene. Selv om den generelle korrosjonsytelsen er nær 304, er tettheten av gropinitieringssteder mye høyere, så 303 bør reserveres for innendørs, oljeholdig eller mildt fuktig bruk. Grade 316 er det passende valget for marine og kjemiske miljøer. |
Hva er forskjellen mellom 303 og 303Se?Begge er fribearbeidende kvaliteter, men 303Se bruker selen i stedet for svovel. Selen gir lignende sponkontroll med bedre overflatefinish og forbedret varm- og kaldformbarhet, og inneslutningene er litt mindre aggressive gropinitiatorer. Svovelbærende 303 tilbyr generelt høyere bearbeidbarhetsindeks og lavere kostnad, så det forblir standard for skruemaskinerte deler. |
Hvor mye trådinngrep trenger et 303-skjær?En praktisk startregel er 1,0 til 1,5 ganger den nominelle diameteren til inngrepsgjenger i stål og støpejern, og omtrent 2,0 ganger den nominelle diameteren i aluminium eller magnesium. Der det er vibrasjoner, bruk en låseinnsatsdesign i stedet for bare å øke inngrepet, fordi utmattingslevetiden styres av hakket ved den første gjengen som er i inngrep. |
Hvordan bør en kjøper verifisere innkommende 303-komponenter?Sjekk EN 10204 3.1-sertifikatet mot varmenummeret, verifiser hardheten, mål gjengene med go- og no-go-målere, og stikkprøvesjekk kjemien med en håndholdt analysator hvis karaktererstatning er en risiko. Bekreft at svovelinnholdet ligger innenfor det angitte området, fordi varme med lavt svovelinnhold vil maskinere annerledes selv om sertifikatet er kompatibelt. |
Koster 303 rustfritt stål mer enn 304?Materialkostnaden per kilogram er vanligvis lik eller litt høyere, men den leverte delkostnaden er ofte lavere fordi bearbeidingstiden er vesentlig kortere. Ved skruebearbeiding med høyt volum oppveier vanligvis forskjellen i syklustid og verktøylevetid råvareprisen, så 303 forblir det økonomiske valget uansett hvor korrosjonsmiljøet tillater det. |
Nøkkelvalg: 303 materialegenskaper i rustfritt stål er optimalisert for maskinering og mild-service korrosjon, og hvert valgspørsmål kommer tilbake til disse to prioriteringene.
Relaterte sider på denne siden
De to sidene nedenfor dekker materialet og produktfamiliene som er omtalt i denne artikkelen, og er det naturlige neste trinnet hvis du spesifiserer gjengede komponenter.
| Side | Hva du vil finne |
|---|---|
| Gjengede innsatser i rustfritt stål | Sett inn typer, materialer og monteringsmetoder i én oversikt |
| 303, 304 og 316 rustfrie fester | Karaktersammenligning for festemidler og maskinerte rustfrie deler |
Hvis du sammenligner materialalternativer for en spesifikk del i stedet for å lese generelt, ta med tegningen, servicemiljøet og det årlige volumet. Disse tre elementene bestemmer karakteren og temperamentet raskere enn noen databladsammenligning.
Nøkkeluttak: match karakteren til miljøet og volumet, og lås deretter valget i tegningen og innkjøpsordren slik at avgjørelsen overlever neste bestilling.


