


En M8-boss på et transmisjonshus i formstøpt aluminium demper første gang en momentnøkkel passerer 28 Nm. Linjen stopper, huset går i en skrapbeholder, og den reelle kostnaden er ikke huset. Det er skiftet tapt, inneslutningsrapporten, kundevarslingen og de tre ingeniørene som bruker to dager på å bevise at feilen var et hullspesifikasjonsproblem og ikke et monteringsproblem. Gjengede innsatser for biler er de små, billige delene som forhindrer akkurat denne typen hendelser, og de er valgt måneder tidligere på et tegningsnotat som lyder noe sånt som "M8 x 1,25 selvskjærende innsats, rustfritt eller tilsvarende."
Her er konklusjonen på forhånd. Innsatsfamilien betyr mye mer enn merkenavnet. En trådinnsats, en selvskjærende innsats og en nøkkellåsende innsats er ikke utskiftbare, fordi de overfører belastning til grunnmaterialet på tre helt forskjellige måter. Når du har fikset familien, blir materiale og belegg et korrosjons- og temperaturspørsmål, og hulltoleranse blir et verktøy- og prosessspørsmål. Ta feil rekkefølge og du vil bruke penger på strammere toleranser som applikasjonen aldri trengte, mens den faktiske risikoen, som er en roterende eller uttrekkbar innsats, forblir urørt.
Denne artikkelen går gjennom de seks familiene med gjengede innsatser for biler, materialene og beleggene som gir mening i motor-, girkasse-, chassis- og EV-batteribrettarbeid, hull- og gjengespesifikasjoner som avgjør om en innsats holder, verktøyet som holder en linje i bevegelse, og spørsmålene du bør stille enhver produsent eller leverandør før du frigir en innkjøpsordre. Den avsluttes med vedlikeholdsveiledning for avisolerte tråder, et sett med vanlige spørsmål og en kort ressursmodul.
Hva gjengeinnsatser for biler faktisk gjør inne i en skjøt
En innsats gjør én jobb: den flytter den bærende tråden ut av et svakt grunnmateriale og inn i et sterkere, utskiftbart element. Aluminium, magnesium, sinkstøpegods, stålplater, kompositter og plast har alle én ting til felles. Når du kutter en gjenge direkte inn i dem, er ikke feilmodusen en ødelagt bolt. Det er en skåret eller trukket tråd i det mykere materialet, som er den dyre delen.
Tenk på tallene. En stålbolt av klasse 8.8 i en aluminiumsboss kan svikte ved bolten lenge før aluminiumen svikter, noe som er bra, fordi du vil at bolten skal være det svake leddet. En bolt på 10,9 i samme boss snur det forholdet. Nå overlever aluminiumsgjengesaksen og bolten, noe som betyr at du ødelegger et hus for å redde en bolt. Et innlegg endrer forholdet. Det gir aluminiumsbossen en innvendig gjenge av stål eller rustfritt med et større effektivt skjærområde, og det sprer belastningen over en lengre inngrepslengde, slik at skjøten oppfører seg slik designet har tenkt.
Det er en annen, mindre omtalt funksjon. Innsatser skaper repeterbarhet. Et tappet hull i pressstøpt aluminium varierer med porøsitet, trekkvinkel, verktøyslitasje og klemposisjon. En forhåndsformet innsats, installert med et kontrollert verktøy, gir samme gjengeposisjon og samme uttrekksadferd på enhet 1 og enhet 100 000. For en produsent som kjører en sikkerhetskritisk montering, er denne repeterbarheten mer verdt enn innsatsens enhetspris.
Til slutt skaper innsatser brukbarhet. Når en gjenge er skadet i feltet, konverterer en spiralformet spole eller en nøkkellåsinnsats et skraphus til et reparert. I arbeid med tunge kjøretøy og jernbaner, hvor støping kan koste tusenvis og ledetidene løper inn i måneder, har den enkelte eiendommen holdt hele flåter i gang.
De seks familiene med gjengeinnsatser for biler og hvor hver enkelt hører hjemme
De fleste innkjøpsfeil skjer fordi kjøpere behandler alle innsatser som én kategori. Det er de ikke. Tabellen nedenfor oppsummerer de seks familiene som oftest vises i kjøretøy- og romfartstegninger, og kolonnen som avgjør de fleste argumenter er den om hvordan innsatsen stopper seg selv fra å rotere.
| Familie | Hvordan den låser seg | Typisk vertsmateriale | Best passform | Se opp for |
|---|---|---|---|---|
| Trådgjengeinnsats (spiralformet spole) | Diamantseksjonsspole holdt av fjærspenning i et tappet hull | Aluminium, magnesium, støpejern, plast | Reparasjon og forsterkning av standard tappet hull | Krever en STI kran, ikke en standard kran |
| Selvskjærende innsats | Utvendige skjærespor danner sin egen tråd under installasjonen | Plast, aluminium, myke støpegods, tynne vegger | Ett-trinns installasjon i lavstyrke bosser | Pilothulldiameteren er kritisk og materialspesifikk |
| Innsats med nøkkellås | Nøkler drevet ned gjennom innsatsveggen inn i grunnmaterialet | Hardt stål, høyvibrasjonsskjøter, romfartshus | Maksimal motstand mot rotasjon og uttrekk | Flere installasjonstrinn og en større toppdiameter |
| Tre-hulls gjenget innsats | Flenshull med skruer, nagler eller staking | Plater, tynne paneler, kompositter | Tynt materiale hvor en hel tråd ikke kan kuttes | Trenger klaring eller tilgang bak panelet |
| Intern-ekstern ombyggingsmutter | Utvendig utvendig og utvendig innvendig gjenge | Ethvert materiale, brukt der trådstandardene er forskjellige | Tilpasning av metrikk til enhetlig, eller BSP til NPT | Kontroller inngrepslengden på begge gjengene |
| Gjenget plugg og oljeplugg | Forsegling med pakningsflate eller med konisk gjengeform | Oljepanner, girkasser, hydraulikkhus | Drenering, fyll og inspeksjonsporter | Koniske og rette plugger tetter etter forskjellige prinsipper |
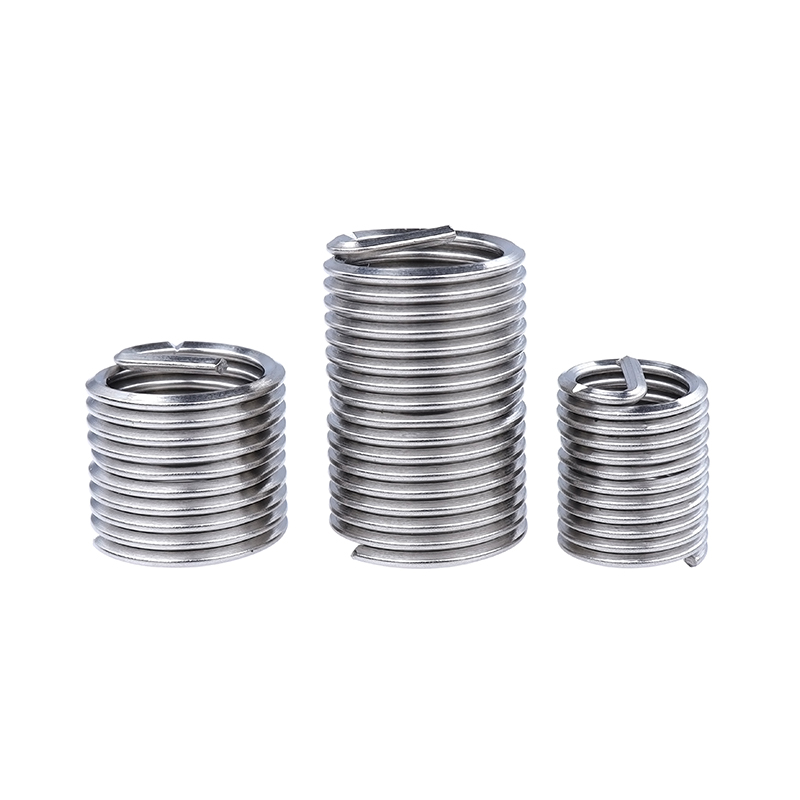 Skruelåsinnsats Skruelåsinnsats is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Se produkt →
Trådgjengeinnsatsen fortjener en lengre kommentar fordi det er familien som oftest spesifiseres i sikkerhetsrelaterte skjøter. En standard spiralformet spole er avhengig av den elastiske spenningen til den installerte spiralen for å holde seg på plass. En skruelåsvariant legger til en låsefunksjon på den innvendige gjengen som griper selve bolten, noe som øker momentet som kreves for å løsne festet etter vibrasjon. I en drivlinjebrakett eller en chassismontert sensor viser den forskjellen seg som et ledd som holder seg på klembelastningen etter 200 timer med tilfeldig vibrasjon i stedet for å drive løs.
Selvskjærende innsatser opptar den motsatte enden av spekteret. De er det pragmatiske valget når sjefen er myk, veggen er tynn, og prosessen ønsker én operasjon fremfor to. Fordi innsatsen kutter sin egen tråd, er ikke pilothullet en gjengespesifikasjon i det hele tatt. Det er en hulldiameter med toleransebånd, og det båndet er vanligvis stramt, ofte rundt pluss eller minus 0,05 mm på små størrelser. Hvis boreprosessen din ikke kan holde det båndet, vil ingen innsatsmerke redde skjøten.
Nøkkellåsinnsatser er det kraftige svaret. De er installert med nøkler som drives ned gjennom slisser i innsatskroppen, og låser innsatsen mekanisk til grunnmaterialet. Det er ingen avhengighet av fjærspenning eller friksjon. Dette er grunnen til at de dukker opp i romfartshus, på steder med høy vibrasjon og ved reparasjoner der en enkelt feil ikke er akseptabel. Avveiningen er en større installasjonskonvolutt og flere trinn ved benken.
Materiale- og beleggvalg for gjengeinnsatser for biler
Når familien er fikset, er neste beslutning materiell og ferdig. Det er her kostnader, korrosjon og galvanisk risiko møtes. Regelen som sparer mest trøbbel er enkel: Tilpass innsatsmaterialet til bolten og til miljøet, og plasser aldri en liten anodisk innsats i en stor katodisk forelder uten å tenke på det.
Karbonstålinnsatser er arbeidshesten. De er sterke, rimelige og enkle å forme, og med en sinkbasert plettering takler de tørre innendørs og lett fuktige miljøer godt. Blå-hvit sink og gul sink er de to beleggene du vil se oftest. Blåhvit sink gir et lyst, tynt, relativt jevnt lag med godt utseende og moderat saltspraybestandighet. Gul sink, produsert med en trivalent passivering i moderne linjer, gir en litt varmere tone og vanligvis bedre motstand mot hvitrust, og det er derfor det vises på undervogns- og motorromsdeler.
Innsatser i rustfritt stål, vanligvis 303, 304 eller 316, flytter diskusjonen fra utseende til kjemi. Type 303 er fribearbeidende og er det naturlige valget når innsatskroppen skal kuttes på automatiske dreiebenker med høyt volum. Type 304 er den generelle korrosjonsbestandige kvaliteten og dekker de fleste bruksområder under panseret og utvendig. Type 316 tilfører molybden og blir det rette svaret for veisalt, marin eksponering og visse kjemiske miljøer. Avveiningen er at austenittisk rustfritt ikke er magnetisk og ikke kan herdes ved varmebehandling, så uttrekksstyrken per volumenhet er lavere enn en herdet karbonstål innsats av samme størrelse.
| Materiale og finish | Korrosjonsbestandighet | Styrke | Typisk miljø |
|---|---|---|---|
| Karbonstål, vanlig | Lavt | Høy | Kun tørre, oljeduggete innvendige steder |
| Karbonstål, blå-hvit sink | Moderat | Høy | Førerhusinteriør, tørre motorrom |
| Karbonstål, gul sink | Moderat to good | Høy | Motorrom, spruteksponerte undervognssoner |
| 303 rustfritt stål | Bra | Moderat | Maskinbearbeidede innsatser, generell bruk under panseret |
| 304 rustfritt stål | Bra | Moderat | Utvendig trim, braketter, blandede materialer |
| 316 rustfritt stål | Veldig bra | Moderat | Eksponering for veisalt, kyst og nedvasking |
To praktiske punkter er verdt å gjenta. For det første endrer beleggtykkelsen de effektive tråddimensjonene litt, så en belagt innsats er ikke dimensjonalt identisk med en vanlig, og pletteringsspesifikasjonen hører hjemme på tegningen ved siden av gjengeforklaringen. For det andre, når en rustfri innsats er installert i en aluminiumsstøping, sitter de to metallene i kontakt i et potensielt vått miljø. Det er et galvanisk par. Det er vanligvis akseptabelt for en liten innsats i en stor støping, men det bør være en bevisst avgjørelse registrert i designfilen i stedet for en tilfeldighet av delelisten.
Spesifisere hullstørrelse, trådstørrelse og inngrepslengde
Alle kan lese en trådforklaring fra en tegning. Den delen som krever erfaring er å oversette den utropet til et hull, en toleranse og en engasjementslengde som en produksjonslinje faktisk kan holde. Fem ting styrer resultatet: grunnmaterialet og dets hardhet, pilothullets diameter og toleransebåndet, inngrepslengden i overordnet, veggtykkelsen som er tilgjengelig for bossen, og installasjonsmetoden inkludert om tilgang kun er fra én side.
Hardhet er det første filteret. I mykt aluminium rundt 60 til 80 HB, kutter en selvskjærende innsats lett en ren tråd, og en spiralformet spole trenger et riktig tappet STI-hull. I et herdet stål over omtrent 30 HRC er selvskjærende innsatser rett og slett feil verktøy, og diskusjonen går til nøkkellåsing eller til en boret og tappet reparasjon.
Pilothulltoleranse er det andre filteret, og det er der de fleste feltfeil oppstår. Et hull som er 0,1 mm for stort reduserer materialet innsatsen kan bite i, og feilen viser seg som en innsats som spinner under dreiemoment, noen ganger først etter flere termiske sykluser. Et hull som er for lite øker installasjonsmomentet, noe som kan skjære innsatsen eller sprekke et tynt nav.
Engasjementlengden er det tredje filteret. Den vanlige snarveien med å bruke et innlegg bare så dypt som standard gjengeinngrep på bolten er vanligvis en feil. Skjær fungerer ved å fordele belastning, så dybden er direkte proporsjonal med hvor mye belastning skjøten bærer. Diagrammet nedenfor oppsummerer hvordan ulike innsatsfamilier sammenligner med relativ uttrekksytelse i samme vertsmateriale under de samme testforholdene, som er den mest nyttige måten å tenke på denne avgjørelsen før du forplikter deg til verktøy.
Det første diagrammet sier er at hver innsatsfamilie slår et uforsterket tappet hull, og med stor margin. Den laveste innsatsen på diagrammet gir fortsatt omtrent femti prosent mer uttrekksbelastning enn den blanke aluminiumtråden den erstatter. Det gapet er hele begrunnelsen for delen, og det er grunnen til at en enkelt innsats kan gjøre en marginal bossdesign til en sikker uten å endre støpingen.
Den andre observasjonen er spredningen innenfor selve trådinnsatsfamilien. Skrulåsvarianten ligger omtrent tre prosent over den flokefrie varianten her, som ikke er en påstand om låseytelse, men en refleksjon av den litt forskjellige spolegeometrien og det faktum at begge er installert i et riktig tappet STI-hull med identisk dybde. I ekte skjøter betyr forskjellen mer enn diagrammet antyder, fordi låsefunksjonen påvirker momentet som festeanordningen trenger for å løsne, ikke den statiske uttrekksbelastningen.
Det tredje punktet gjelder nøkkellåsinnsatsen på toppen av serien. Den når den høyeste indeksen fordi nøklene overfører lasten direkte inn i hovedmaterialet i stedet for å stole på trådinngrep alene. Det er nettopp derfor det er spesifisert hvor vibrasjonene er alvorlige og tilgangen for etterarbeid er begrenset. Kostnaden er en større sjef og en lengre installasjonssyklus.
Det fjerde punktet er sammenligningen mellom de to selvskjærende innsatsene. Den rustfrie versjonen indekserer litt høyere enn versjonen av karbonstål i denne testen, noe som overrasker folk som antar at rustfritt alltid er svakere. Årsaken er at den rustfrie innsatsen i dette størrelsesområdet ble testet i en litt hardere tilstand og med en marginalt annen sporgeometri. Den ærlige konklusjonen er at forskjellen mellom 92 og 96 er innenfor støyen til de fleste butikkgulvsprosesser, og bør ikke være den avgjørende faktoren. Velg mellom dem på korrosjonskrav, ikke på to eller fire prosent styrkeforskjell.
Det femte punktet gjelder innsatsen med tre hull. Indeksen på 104 plasserer den over begge selvskjærende innsatser, men godt under trådgjengefamilien. Det er fornuftig, fordi lastbanen går gjennom flensen og de tre festepunktene i stedet for gjennom en gjenge i full dybde. Det er en løsning for tynne paneler, ikke en konkurrent til en spiralformet spole i en tykk boss.
Det sjette punktet handler om det uforsterkede hullet, og det fortjener vektlegging. Ved 62 er det bare tappet hull ikke bare svakere. Det er også det minst repeterbare alternativet, fordi ytelsen avhenger av den lokale porøsiteten til støpingen på den nøyaktige sjefen. To hull på samme komponent kan oppføre seg forskjellig. Innsatsen fjerner denne variasjonen, og variasjon, ikke gjennomsnittlig styrke, er det som forårsaker linjestopp.
For det syvende er diagrammet en statisk uttrekkbar sammenligning og bør ikke leses som en tretthetsrangering. I et vibrerende ledd kan rangeringen endres, fordi mekanismen som motstår å løsne blir like viktig som mekanismen som motstår å trekke seg ut. Det er tilfellet for design med skrulås og nøkkellås.
For det åttende, merk at inngrepslengden ble holdt konstant på en og en halv ganger den nominelle diameteren. Hvis du øker inngrepet til to ganger diameteren, vil hver innsatsfamilie øke, men de selvskjærende innsatsene får mindre enn trådgjengene og nøkkellåsefamiliene, fordi en selvskjærende innsats bærer mer av belastningen nær de første gjengene.
For det niende er indeksverdiene relative, ikke absolutte. De er nyttige for rangering og for å forklare en designbeslutning til en kollega. De er ikke en erstatning for en uttrekkstest på din egen støping, med din egen hullprosess, ved ditt eget installasjonsmoment.
For det tiende, den praktiske takeawayen for et innkjøpsteam er at det nesten aldri er verdt det å bytte familie for å spare noen få øre per stykke. Innsatsen er en liten brøkdel av kostnadene til bosset den beskytter, og feilmodusen den forhindrer måles i timer med nedetid på linjen.
Installasjonsverktøy og realitetssjekk av samlebåndet
En perfekt innsats med feil installasjonsverktøy er en skrapgenerator. Verktøydiskusjonen er kort, men det er der mange prosjekter stille mislykkes, fordi verktøyet ofte blir behandlet som en ettertanke i samme innkjøpsordre som innsatsen.
For trådinnsatser kommer installasjonsverktøy i to brede stiler, avhengig av om innsatsen har en tang eller er tangfri. Tangless installasjon fjerner det separate tang-breaking-trinnet, som eliminerer et løst stykke wire som ellers kan finne veien inn i en girkasse eller et oljegalleri. Den enkelt prosessfordelen, ikke selve innsatsen, er ofte grunnen til at en produsent går over til et tangløst design. Ekstraksjonsverktøy er motstykket, som brukes når en slitt eller skadet innsats må ut uten å skade hovedgjengen.
For selvskjærende innsatser er installasjonsverktøyet vanligvis en driver som kobler inn den innvendige gjengen og påfører et kontrollert dreiemoment. To variabler betyr noe: driveren må ikke kam ut under belastning, og installasjonsmomentet må overvåkes, fordi installasjonsmomentet er den tidligste og billigste indikatoren på at pilothullet er ute av spesifikasjonen. Hvis installasjonsmomentet driver oppover over et skift, er boret slitt.
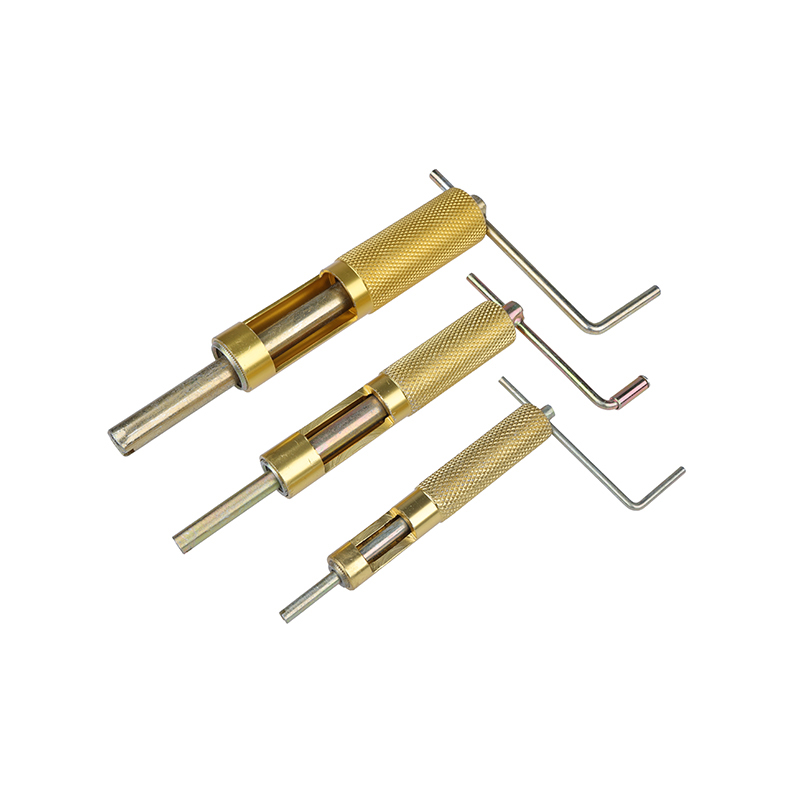 Installasjonsverktøy for trådinnsetting Brukes til å skru trådgjengeinnsatser nøyaktig inn i forhåndsborede hull, noe som sikrer korrekt installasjon og justering. Verktøyet har plass til forskjellige størrelser trådgjenger i... Se produkt →
Trådtapp hører hjemme i samme samtale. Spiralfløytekraner løfter spon ut av et blindhull, noe som gjør dem til det tryggere valget der en spon etterlatt ville være en kvalitetsrisiko. Rette rilletapper er mer robuste og foretrekkes ofte i gjennomgående hull og i materialer som produserer korte, pulveraktige spon. Valget mellom dem er en brikkekontrollbeslutning før det er en klippehastighetsavgjørelse.
Line reality-sjekken er dette. Hvis installasjonsprosessen trenger begge hender, en armatur og en dreiemomentspesifikasjon som operatøren må huske, vil prosessen drifte. Godt innsatsverktøy gjør riktig installasjon til den enkleste.
Kvalitet, sporbarhet og å velge en produsent av gjengeinnsatser for biler
For et festemiddel som koster noen få øre, er leverandørrevisjonen uforholdsmessig med prisen og fullstendig proporsjonal med risikoen. En innsatsfeil stopper ikke ved innsatsen. Det stopper leddet, monteringen og noen ganger kjøretøyet.
Start med dimensjonsevne i stedet for sertifikater alene. Be om en kapasitetsstudie på de kritiske dimensjonene, som for en innsats vanligvis betyr hoveddiameteren, stigningsdiameteren, lengden, og for selvgjengende typer, sporgeometrien. Spør deretter hvordan disse dimensjonene måles, med hvilken frekvens og med hvilken målestokk. En produsent som ikke kan beskrive målekontrollen sin, beskriver en prosess som vil drive.
Materialsporbarhet er det andre spørsmålet. Varmetall, fabrikksertifikater og en kobling mellom stålpartiet og det ferdige partiet er det som konverterer en innsats fra en forbruksdel til en sikkerhetskomponent. For rustfrie kvaliteter betyr et sertifikat som viser den faktiske karakteren, 303, 304 eller 316, mer enn etiketten på esken.
Overflatefinish er det tredje spørsmålet, og det er det som oftest hoppes over. Pletteringstykkelse, vedheft og tilstedeværelsen av hydrogensprøhetsavlastning etter plettering er alle relevante for en høyfast stålfeste. For innsatser er hovedproblemene tykkelseskontroll, som påvirker gjengetilpasningen, og jevn dekning inne i spolen eller sporet, som påvirker korrosjonslevetiden.
Det fjerde spørsmålet er kapasitet og kontinuitet. Et stort, stabilt forsyningsforhold betyr mer enn et lavt førstetilbud, fordi ingeniørendringer, kapasitetsproblemer og fraktforstyrrelser er hendelsene som faktisk stopper produksjonen. En partner med eget anlegg, egen maskinpark og dokumentert produksjonshistorikk er lettere å planlegge rundt enn en trader med en god pris.
For det femte, se på bredden i utvalget. En leverandør som kan tilby samme gjengefamilie i karbonstål, sinkbelagt stål og rustfritt stål, pluss de matchende kranene, driverne og avtrekksverktøyene, reduserer antallet leverandører du må kvalifisere deg. Denne konsolideringen sparer ingeniørtid, og ingeniørtid er den knappeste ressursen i de fleste prosjekter. Du kan lese mer om selskapet bak dette utvalget på vår bedriftens profilside .
Bruksscenarier: Motor-, girkasse-, chassis- og el-brett
Den samme innsatsen oppfører seg forskjellig avhengig av hvor den sitter. Noen få scenarier gjentas over nesten alle kjøretøyprogram, og valglogikken er nok forskjellig til at de er verdt å skille.
Motor og girkasseHus, deksler og lagerdeksler i pressstøpt aluminium dominerer. Termisk sykling er konstant, oljetåke er tilstede, og skjøten må ofte overleve bilens levetid uten nytt dreiemoment. Trådgjengeinnsatser med låsefunksjon og nøkkellåseinnsatser er vanlige her. Prioriteter: retensjon etter vibrasjon, stabil klembelastning ved 120 grader C og over, og korrosjonsbestandighet kompatibel med olje- og kjølevæskeeksponering. | Chassis og karosseristrukturBlandede materialer, høy galvanisk risiko og eksponering for veisalt. Selvskjærende innsatser vises i aluminiumsunderrammer og i kompositt- eller tynnveggede strukturer, mens tre-hulls innsatser tjener paneler for tynne til å banke. Prioriteter: korrosjonsmotstand, galvanisk kompatibilitet med den tilhørende festeanordningen, og et repeterbart pilothull på en høyvolumslinje. |
EV batteriskuffer og husStore aluminiumskonstruksjoner med mange gjengepunkter, strenge tetningskrav og lav toleranse for løst rusk. Gjengede innsatser og konverteringsmuttere lar en enkelt aluminiumsstøping akseptere flere festestandarder. Prioriteter: absolutt frihet fra løse spon og ødelagte tang, konsekvent installasjonsmoment over hundrevis av punkter, og ren prosessdokumentasjon. | Jernbane og romfartHøyer safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Prioriteter: dokumentert sporbarhet, repeterbar uttrekksytelse og en dokumentert reparasjonsprosedyre som fungerer i felten. |
På tvers av alle fire scenariene gjelder ett mønster. Innsatsen velges aldri isolert. Den velges sammen med festemiddelet, hullprosessen og installasjonsverktøyet, og beslutningen valideres ved en uttrekkstest på det faktiske produksjonsmaterialet i stedet for på en generisk teststang.
Reparasjon og vedlikehold: Avisolerte gjenger og dreneringsplugger
Ikke hver innsats går inn i en ny del. En betydelig andel av etterspørselen kommer fra reparasjon, og reparasjon har sine egne regler. De to vanligste jobbene er en avisolert tråd i en myk støping og en skadet avløps- eller fylleport.
For en strippet tråd er sekvensen grei, men uforsonlig. Mål det gjenværende hullet, bor til spesifisert overdimensjon, bank med riktig STI-kran, og installer innsatsen til spesifisert dybde, normalt litt under overflaten. Å hoppe over måletrinnet er den vanlige årsaken til en reparasjon som mislykkes igjen innen en måned. Hvis hullet allerede har blitt reparert én gang, kan det hende at en ny spole på samme sted ikke er passende, og en nøkkellåsinnsats eller en konverteringsmutter blir det beste svaret. Aluminiumsstøpegods er den vanligste verten, og det er en nyttig diskusjon om innsatsens oppførsel i aluminiumsreparasjonsarbeid i denne teknisk artikkel om gjengereparasjon i aluminium .
Drenerings- og fyllporter er et annet problem. Feilen er vanligvis en lekk eller skadet plugg, ikke en strippet gjenge, og løsningen avhenger av om porten er en rett gjenge forseglet med en skive eller en konisk gjenge forseglet av interferens. En rett plugg er avhengig av en pakningsflate og et kontrollert dreiemoment, så overstramming skader tetningsoverflaten i stedet for å forbedre tetningen. En konisk plugg er avhengig av gjengeinngrep, så antall omdreininger har betydning, og pluggen bør ikke gjenbrukes på ubestemt tid. Å få riktig tetningsprinsipp er viktigere enn materialkvaliteten, selv om en 316 rustfri plugg er det fornuftige valget der havnen ser veisprøyt eller nedvasking.
Ved arbeid med flåte og tungt utstyr utføres begge reparasjonene vanligvis med komponenten på plass, noe som betyr at tilgangen er begrenset og rensligheten er vanskelig å opprettholde. Det er et argument for å bruke tangfrie innsatser i reparasjonssett, fordi det ikke er noen tang å bryte og hente.
Konfigurasjonskort: Matchende innsettingsstil til sjefen du har
Når to design ser like gyldige ut på papiret, er tiebreaker vanligvis bossgeometrien. De fire konfigurasjonene nedenfor dekker flertallet av vedtak om en reell tegningsgjennomgang.
Tykk boss, mykt materiale
En trådinnsats i et tappet STI-hull. Beste balanse mellom uttrekksstyrke, liten installasjonskonvolutt og reparasjonsvennlighet. Bruk en låsevariant hvis leddet ser vibrasjoner.
Tynnvegg, én operasjon
En selvskjærende innsats. Den kutter sin egen gjenge i et kontrollert pilothull og trenger ikke noe separat tappetrinn. Pilothullstoleranse er det kritiske kontrollpunktet.
Høy vibrasjon, hardt materiale
En nøkkellåsinnsats. Nøkler låser kroppen mekanisk inn i grunnmaterialet og fjerner enhver avhengighet av gjengefriksjon. Større konvolutt, høyere pålitelighet.
Panelet er for tynt til å trykke på
En tre-hulls gjenget innsats, festet med skruer, nagler eller staking. Den flytter lasten inn i flensen i stedet for platetykkelsen, og trenger tilgang bak panelet.
Å lese disse fire kortene sammen gir et enkelt beslutningstre. Hvis det er nok materiale til et tappet hull og skjøten betyr noe, bruk en trådinnsats. Hvis det ikke er nok materiale eller prosessen må være ett-trinns, bruk en selvskjærende innsats. Hvis skjøten er sikkerhetskritisk og vibrasjonen er alvorlig, bruk en nøkkellåsinnsats. Hvis det ikke er noen tykkelse i det hele tatt, bruk en tre-hulls innsats. Alt annet, inkludert konverteringsmuttere og gjengede plugger, løser et annet problem: å tilpasse en gjengestandard eller tette en port.
Kostnad, ledetid og innkjøp av gjengeinnsatser for biler
Kjøpesummen på et innlegg er nesten aldri det største tallet i avgjørelsen. Det som betyr noe er den totale kostnaden for en skjøt som fungerer, og som inkluderer verktøyet, prosesskontrollen, skrothastigheten og kostnadene ved en linjestans.
Tre kostnadsfaktorer ligger vanligvis over enhetsprisen. Den første er pilothull eller STI tapkvalitet. En billig kran som driver produserer hull som ikke er spesifisert, og hull som ikke er spesifisert produserer installasjonsmomentavvik, omarbeiding og skrap. Å oppgradere kranen koster ofte mindre enn å nedgradere innsatsen. Det andre er installasjonsverktøy. En driver som krever to hender bremser linjen og øker sjansen for en feiljustert installasjon. Den tredje er del variasjon. Hver ekstra innsatsstørrelse som et anlegg lagerfører, legger til beholdning, foreldelsesrisiko og plukkefeil. Konsolidering til et lite antall gjengestørrelser, med en leverandør som kan dekke karbonstål, sinkbelagte og rustfrie varianter av samme størrelse, reduserer halen av saktegående lager.
Når det gjelder ledetid, handler spørsmålene det er verdt å stille om buffer, ikke om gjennomsnitt. Hva er standard produksjonstid, hva er minimum ordrekvantum, og hvilken buffer finnes for størrelsene som konsumeres ukentlig? En leverandør som kan ha konsistent lager på de hurtiggående størrelsene er mer verdifull enn en som tilbyr tre dager kortere på en størrelse du bestiller to ganger i året.
For kjøpere som jobber med en internasjonal grossist eller distributør, gjelder den samme logikken ett nivå opp. Distributørens evne til å spore en batch til et fabrikksertifikat avhenger av produsentens egne poster. Derfor er det verdt å forstå fabrikken bak delen, ikke bare enheten som utsteder fakturaen. Konsistens over et stort månedlig volum, en dokumentert inspeksjonsrutine og en stabil maskinpark er egenskapene som holder en forsyningslinje stille.
Ofte stilte spørsmål om gjengeinnsatser for biler
Dette er spørsmålene som dukker opp oftest i designgjennomganger, kvalitetsmøter og tidlige leverandørsamtaler. Hvert svar er kort og praktisk, og hver enkelt forutsetter at du jobber med en ekte tegning og en ekte produksjonsprosess.
Hvilket materiale er gjengede innsatser for biler vanligvis laget av?Karbonstål med sinkbasert belegg er det vanligste, etterfulgt av 303, 304 og 316 rustfritt stål. Karbonstål gir høyere hardhet og styrke til lavere pris, mens rustfritt stål er valgt for korrosjonsbestandighet. Det riktige svaret avhenger av miljøet og boltmaterialet. |
Bør jeg bruke en trådinnsats eller en selvgjengende innsats?Bruk en trådinnsats når bommen er tykk nok til et hull og skjøten trenger maksimal uttrekksytelse med en liten installasjonskonvolutt. Bruk en selvskjærende innsats når materialet er mykt, veggen er tynn, og prosessen skal være et enkelt trinn. Kontroll av pilothull er kritisk i begge tilfeller. |
Hvilken pilothullstørrelse trenger jeg for en selvskjærende innsats?Den er material- og størrelsesspesifikk og er vanligvis sitert til et bånd på omtrent pluss eller minus 0,05 mm på små metriske størrelser. Aldri anslå det. Be om det anbefalte hullet fra innsatsprodusenten for ditt eksakte materiale og hardhet, og bekreft det med en uttrekks- og installasjonsmomentkontroll på produksjonsstøpen. |
Fungerer gjengede innsatser for biler i motorblokker av aluminium?Ja, og dette er en av deres vanligste bruksområder. Aluminium er mykt i forhold til stål, så en direkte gjenge i støpingen er det svake punktet. En innsats flytter den bærende gjengen til stål eller rustfritt og sprer lasten over en lengre inngrepslengde, noe som øker uttrekksmotstanden godt over et bart tappet hull. |
Hvordan stopper jeg en innsats fra å rygge ut under vibrasjon?Tre tilnærminger fungerer. Bruk en låsetrådinnsats som griper bolten, bruk en nøkkellåsinnsats som låses mekanisk inn i grunnmaterialet, eller korriger skjøtedesignet slik at bolten beholder klembelastningen. Tilfeldig vibrasjonstesting med måling av dreiemomenttap er den eneste pålitelige måten å bekrefte valget på. |
Er en innsats i rustfritt stål svakere enn en karbonstål?I samme størrelse og tilstand har austenittisk rustfritt materiale lavere hardhet og kan ikke gjennomherdes, så uttrekksytelsen per volumenhet er generelt lavere. Den praktiske forskjellen er ofte liten sammenlignet med effekten av hullkvalitet og inngrepslengde. Velg rustfritt for korrosjon, ikke for styrke. |
Kan jeg installere gjengede innlegg for biler for hånd?For en enkelt reparasjon, ja, med riktig driver og en momentnøkkel. For produksjon, nei. Håndinstallasjon introduserer variasjon i dybde, innretting og dreiemoment, og den variasjonen er det som forårsaker innsatsfeil. Produksjonsinstallasjonen bør bruke en kontrollert driver med overvåket dreiemoment. |
Hva bør jeg sjekke ved den første artikkelinspeksjonen av et innlegg?Kontroller hoved- og stigningsdiametrene, lengden, sporet eller nøkkelgeometrien hvis aktuelt, beleggtykkelsen og materialsertifikatet. Kontroller deretter installasjonsmoment og uttrekk på produksjonsstøpen. Dimensjonskontroller alene vil ikke fange et misforhold mellom innsatsen og det overordnede materialet. |
Hvor dypt skal en innsats monteres?Skyll normalt til litt under overflaten, etter produsentens instruksjoner. Dybde påvirker både den installerte gjengeposisjonen og lastfordelingen. For grunt reduserer inngrep og uttrekk; for dyp kan forstyrre festeanordningen eller la innsatsen stikke ut i en tetningsflate. |
Kan samme leverandør levere innsatser, kraner og monteringsverktøy?Det er å foretrekke. En enkelt kilde for innsatser, kraner, drivere og uttrekksverktøy reduserer antallet variabler når et ledd underpresterer, og det fjerner situasjonen der innsatsleverandøren og verktøyleverandøren peker på hverandre under en kvalitetsundersøkelse. |
Hvor skal du gå videre
Hvis du er i ferd med å velge en familie, er den raskeste veien å beskrive skjøten i fire linjer: grunnmateriale og hardhet, gjengestørrelse, tilgjengelig veggtykkelse, og om skjøten ser vibrasjoner eller termisk sykling. Fra disse fire linjene begrenser familien seg til en eller to kandidater, og det gjenværende arbeidet er en uttrekksprøve på produksjonsavstøpningen.
Hvis du er i ferd med å anskaffe deg, er spørsmålene i denne artikkelen knyttet direkte til et leverandørspørreskjema. Spør om dimensjonsevne, materialsporbarhet, beleggskontroll, overvåking av installasjonsmoment og lagerpolicy for hurtiggående størrelser. Svarene vil skille en produsent som kan støtte et langt program fra en som bare kan fylle en innkjøpsordre.
To ressurser på dette nettstedet er verdt å åpne neste gang. Den bedrifts- og fabrikkprofil dekker produksjonsbasen, maskinparken og kvalitetstilnærmingen bak produktserien med gjengekoblinger. Derfra er produktseksjonene organisert etter familie, slik at du kan flytte rett fra en trådinnsats til installasjonsverktøyet, eller fra en selvgjengende innsats til den matchende kranen, uten å forlate den samme forsyningskjeden.
 Selvskjærende gjengeinnsats i rustfritt stål Selvskjærende gjengeinnsatser i rustfritt stål er festemidler designet for å styrke gjengeforbindelser. I motsetning til standard innsatser, er de laget av rustfritt stål, gir... Se produkt →
For team som planlegger et nytt program, er det praktiske neste trinnet et prøvesett: én størrelse i hver av to eller tre kandidatfamilier, pluss matchende verktøy, testet på din egen casting. Den testen koster noen dager og en liten mengde materiale, og den fjerner nesten all usikkerheten som gjør at valg av innsats føles vanskelig i utgangspunktet.


